
उन्नत इलेक्ट्रॉनिक्स | बहुस्तरीय कंपोजिट कटिंग और क्रॉस-सेक्शन विश्लेषण
बहुस्तरीय प्रवाहकीय कंपोजिट का क्रॉस-सेक्शन निरीक्षण | उन्नत इलेक्ट्रॉनिक्स में JSEDM वायर EDM केस स्टडी
जैसे-जैसे इलेक्ट्रॉनिक घटक अधिक कॉम्पैक्ट और जटिल होते जा रहे हैं, क्रॉस-सेक्शनल निरीक्षण के दौरान आंतरिक संरचनात्मक अखंडता बनाए रखना अत्यंत महत्वपूर्ण होता जा रहा है। बहुस्तरीय प्रवाहकीय सामग्रियों के लिए, क्षति को न्यूनतम करने और परतों के बंधन तथा संरचनात्मक गुणवत्ता का सटीक मूल्यांकन सुनिश्चित करने हेतु सटीक कटिंग आवश्यक है।
इस मामले में एक ताइवानी इलेक्ट्रॉनिक्स निर्माता शामिल है, जिसे अपनी उत्पादन गुणवत्ता नियंत्रण प्रक्रिया के तहत बहुस्तरीय घटकों के नियमित क्रॉस-सेक्शनल निरीक्षण की आवश्यकता होती है।
Wi-200S सबमर्ज्ड-टाइप वायर EDM, JSEDM के एकीकृत अनुकूलित कटिंग पैरामीटर, एक कस्टम यूनिवर्सल फिक्स्चर और KEYENCE VK-X3000 सटीक मापन उपकरण का उपयोग करके, दस से अधिक उत्पाद मॉडलों के लिए विश्वसनीय निरीक्षण समाधान विकसित किया गया। मशीन अब ग्राहक की उत्पादन गुणवत्ता निरीक्षण प्रक्रिया में पूरी तरह एकीकृत है।
बहुस्तरीय तांबा कंपोजिट क्रॉस-सेक्शन विश्लेषण | वायर EDM केस स्टडी
उन्नत इलेक्ट्रॉनिक्स में इंटरलेयर डिलैमिनेशन को न्यूनतम करने और उत्पादन सैंपलिंग निरीक्षण में सहायता के लिए कटिंग दिशा और EDM पैरामीटर का अनुकूलन।
वायर EDM बहुस्तरीय तांबे के कंपोजिट में परत-विच्छेदन को कैसे कम कर सकता है?
इस मामले में, JSEDM ने तांबे को प्राथमिक प्रवाहकीय सामग्री के रूप में शामिल करने वाली बहुस्तरीय संरचनाओं को काटने के लिए Wi-200S सबमर्ज्ड-टाइप वायर EDM का उपयोग किया।कटिंग दिशा और EDM पैरामीटर को अनुकूलित करके, JSEDM ने पारंपरिक संपर्क कटिंग के कारण होने वाले सामग्री खिंचाव और प्रारंभिक EDM परीक्षणों के दौरान देखे गए परतों के बीच अलगाव की समस्या का समाधान किया।अंतिम प्रक्रिया में एकल कट वाली Ø0.25 मिमी इलेक्ट्रोड वायर का उपयोग किया गया, जिससे लगभग प्रति वर्कपीस 15–20 मिनट का कटिंग समय प्राप्त हुआ।परतों के स्टैकिंग दिशा के लंबवत कटिंग की तुलना में, मशीनिंग समय 50% से अधिक कम हो गया।परिणामी क्रॉस-सेक्शनों का JSEDM और ग्राहक दोनों द्वारा दृश्य रूप से निरीक्षण और अनुमोदन किया गया, और तब से इस प्रक्रिया को उत्पादन नमूना निरीक्षण में लागू किया गया है।
ग्राहक की पृष्ठभूमि और उत्पादन नमूना आवश्यकताएँ
इस मामले में ताइवान का एक उन्नत इलेक्ट्रॉनिक्स निर्माता शामिल है, जिसे प्राथमिक चालक सामग्री के रूप में तांबा युक्त बहुस्तरीय संरचनाओं के अनुप्रस्थ काट के निरीक्षण की आवश्यकता थी। गोपनीयता समझौतों के कारण ग्राहक की पहचान, उत्पाद की छवियाँ, पूर्ण सामग्री संरचना और कार्यवस्तु के सटीक आयामों का खुलासा नहीं किया गया है।
गुणवत्ता निरीक्षण प्रक्रिया के तहत ग्राहक को उत्पादन बैचों से नमूने एकत्र करके आंतरिक तांबे की परतों की व्यवस्था, बॉन्डिंग की स्थिति और परतों के अलग होने या दरार पड़ने जैसे दिखाई देने वाले दोषों की जांच करनी थी।
दस से अधिक उत्पाद मॉडलों के लिए अलग-अलग पोजिशनिंग व्यवस्थाओं की आवश्यकता थी, इसलिए समाधान में कटिंग दक्षता और संचालन की सरलता बनाए रखते हुए विभिन्न वर्कपीस कॉन्फ़िगरेशन का समर्थन करना भी आवश्यक था।
02 / मशीनिंग चुनौतियाँबहु-परतीय संरचनाओं में कटिंग से होने वाली क्षति को न्यूनतम करना
ग्राहक शुरुआत में क्रॉस-सेक्शन तैयार करने के लिए पारंपरिक आरा ब्लेड और डायमंड वायर कटिंग उपकरणों का उपयोग करता था। हालांकि, इन विधियों से सामग्री खिंचने और परतों के अलग होने की समस्या उत्पन्न हुई, जिससे बाद के निरीक्षण की सटीकता प्रभावित हो सकती थी।
पारंपरिक यांत्रिक कटाई के विपरीत, वायर EDM नियंत्रित विद्युत डिस्चार्ज के माध्यम से प्रवाहकीय सामग्रियों को हटाता है, जिसमें कटाई उपकरण और वर्कपीस के बीच कोई सीधा संपर्क नहीं होता।यह नाज़ुक बहुस्तरीय संरचनाओं पर लगने वाले यांत्रिक बलों को काफ़ी हद तक कम करता है।
हालाँकि प्रारंभिक वायर EDM परीक्षणों ने यांत्रिक घर्षण को समाप्त कर दिया, फिर भी कुछ परतों के बीच का विखंडन बना रहा।इसलिए JSEDM इंजीनियरों ने स्वीकार्य क्रॉस-सेक्शनल गुणवत्ता प्राप्त करने के लिए कटिंग दिशा और डिस्चार्ज पैरामीटर को अनुकूलित करने पर ध्यान केंद्रित किया।
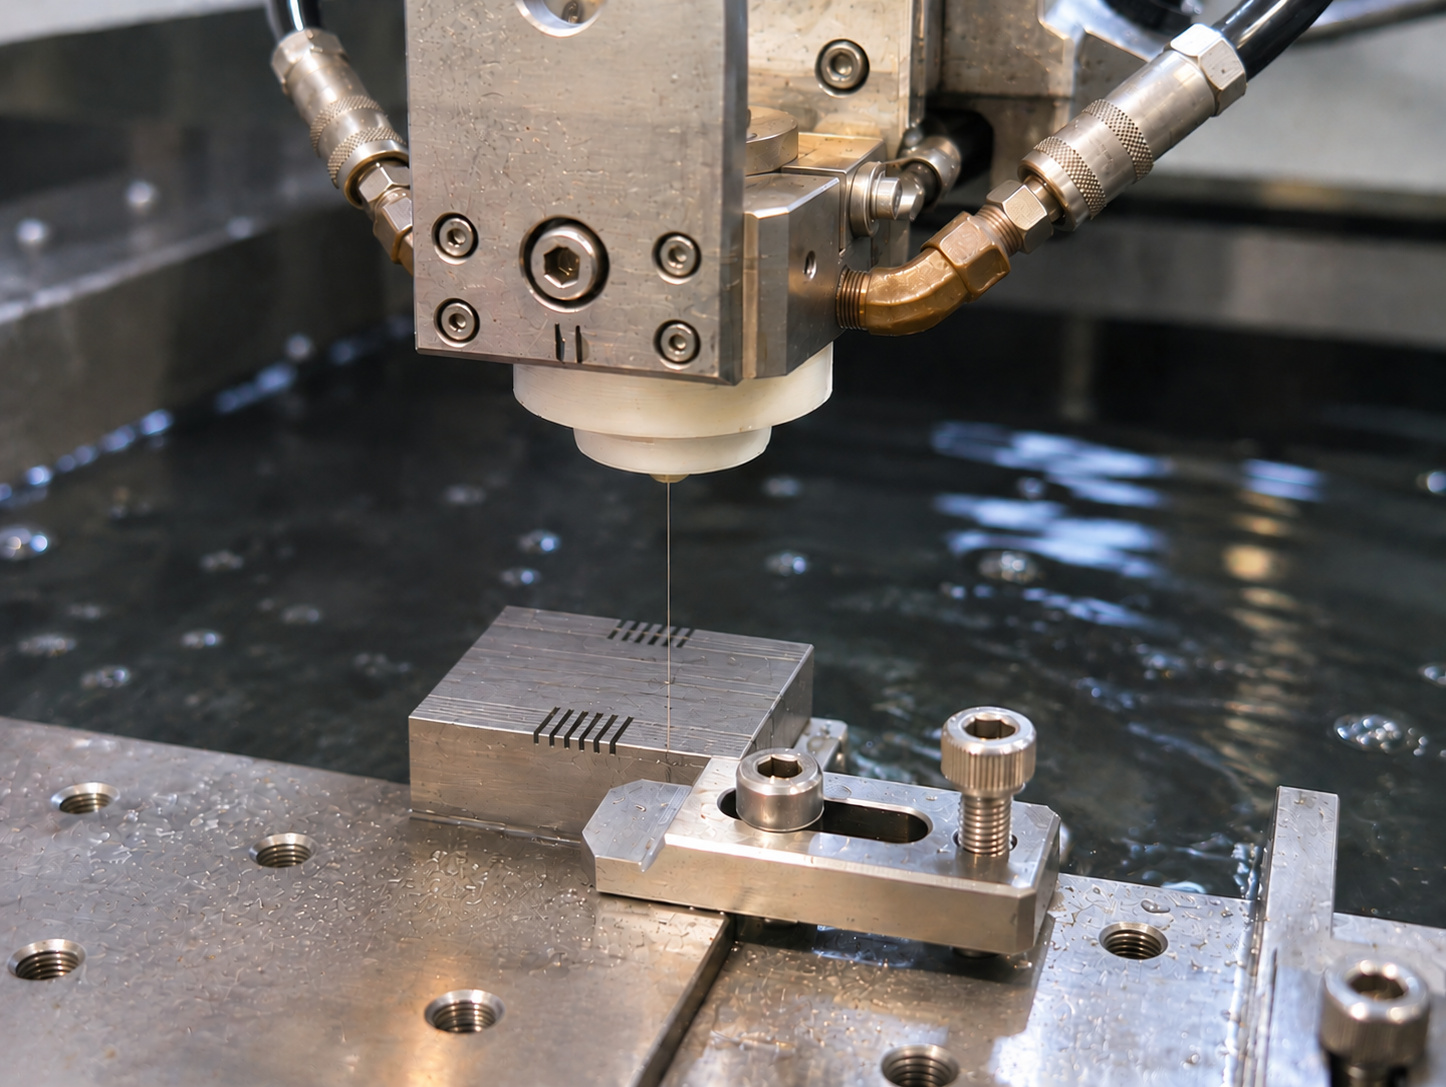
कटिंग परीक्षण और सटीक क्रॉस-सेक्शनल मापन
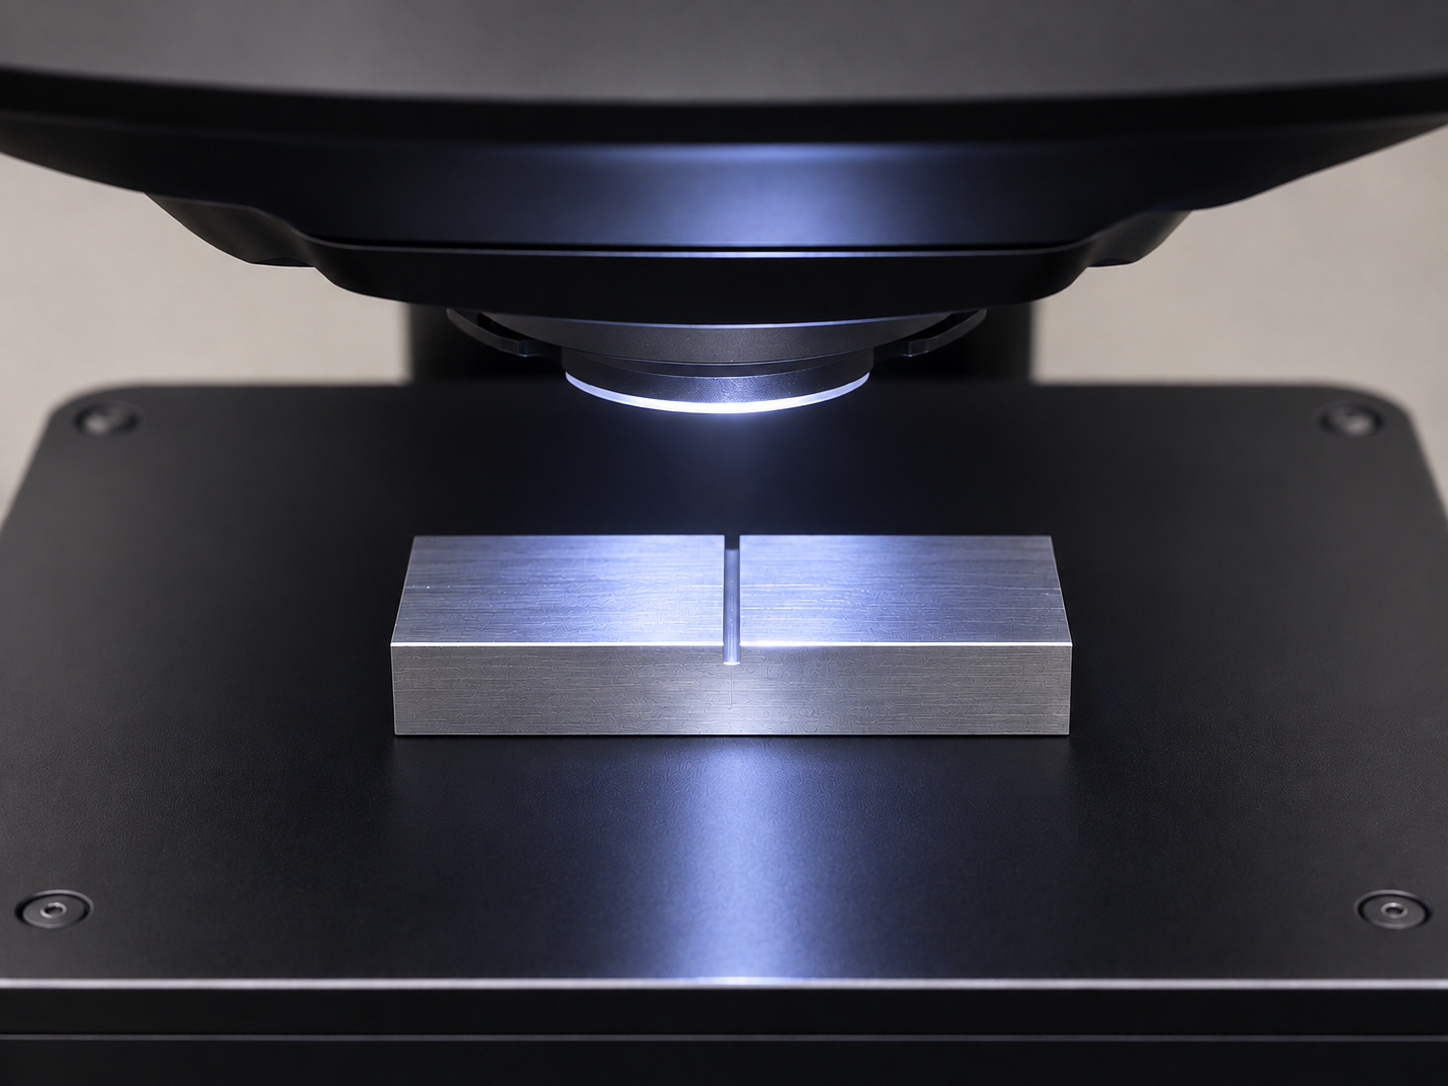
JSEDM ने विभिन्न कटिंग अभिविन्यासों और मशीनिंग स्थितियों का मूल्यांकन करने के लिए कई कटिंग परीक्षण किए।क्रॉस-सेक्शनल स्वरूप और परतों के बीच की अखंडता की जांच करने के लिए इन-हाउस KEYENCE VK-X3000 सटीक मापन प्रणाली का उपयोग किया गया।
प्रारंभिक परीक्षणों से पता चला कि परतों के जमाव की दिशा के समानांतर कटाई के लिए कम मशीनिंग पथ की आवश्यकता थी, लेकिन इससे परतों के अलग होने की अधिक संभावना थी।परतों के लंबवत कटाई करने से यह समस्या टल गई, हालांकि इसके लिए अधिक लंबा कटिंग पथ और अतिरिक्त मशीनिंग समय आवश्यक था।
डिस्चार्ज स्थितियों, फीड सेटिंग्स और फ्लशिंग के बार-बार परीक्षण एवं अनुकूलन के माध्यम से, JSEDM ने छोटे समानांतर कटिंग पथ का उपयोग करके सफलतापूर्वक स्वीकार्य क्रॉस-सेक्शनल गुणवत्ता प्राप्त की। इन-हाउस मापन ने तेज़ मूल्यांकन और प्रक्रिया समायोजन को भी सक्षम बनाया।
दस से अधिक उत्पाद मॉडलों के लिए यूनिवर्सल फिक्स्चर डिज़ाइन
ग्राहक को दस से अधिक उत्पाद मॉडलों के नियमित क्रॉस-सेक्शन निरीक्षण की आवश्यकता थी, जिनमें से प्रत्येक के आयाम और पोज़िशनिंग आवश्यकताएँ अलग-अलग थीं। हर मॉडल के लिए अलग फिक्स्चर विकसित करने से लागत बढ़ती और दैनिक संचालन जटिल हो जाता।
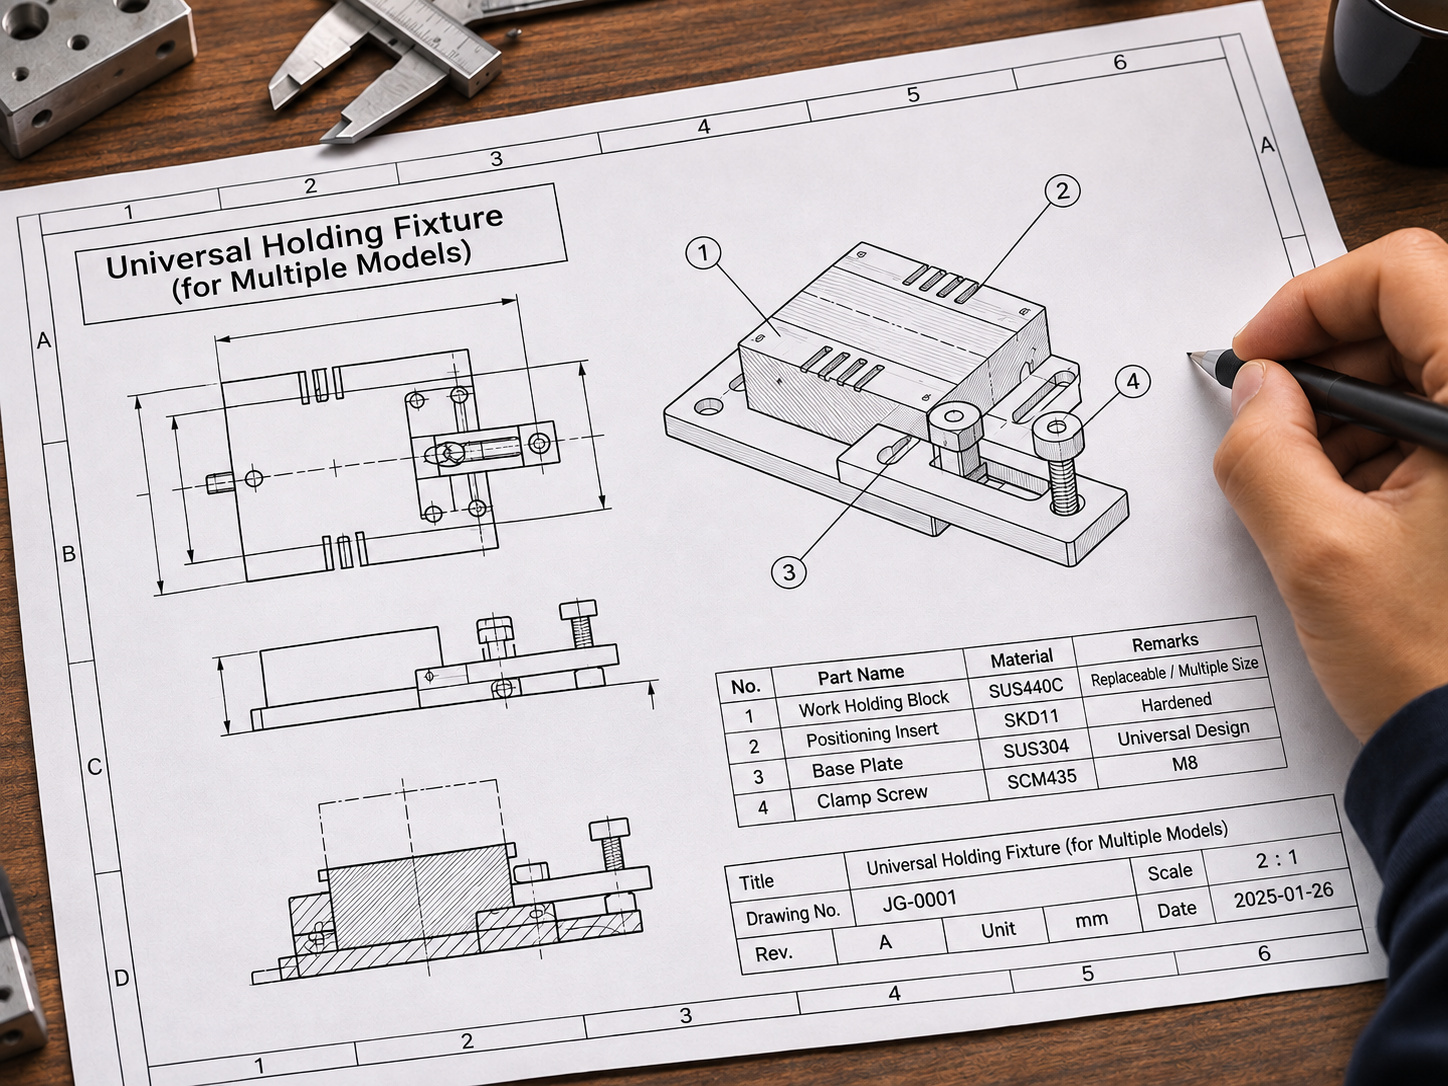
वर्कपीस के आयामों और आवश्यक कटिंग दिशाओं के आधार पर, JSEDM ने दस से अधिक उत्पाद मॉडलों के साथ संगत एक कस्टम यूनिवर्सल फिक्स्चर विकसित और परीक्षण किया।इसका पोज़िशनिंग डिज़ाइन ऑपरेटरों को केवल वर्कपीस बदलकर मॉडलों के बीच आसानी से स्विच करने की सुविधा देता है।
मॉडल बदलने के दौरान किसी फिक्स्चर को बदलने या फिर से समायोजित करने की आवश्यकता नहीं है।स्थापित मशीनिंग पैरामीटरों के साथ मिलकर, यह समाधान वर्कपीस सेटअप को सरल बनाता है और अधिक मानकीकृत उत्पादन नमूना निरीक्षण प्रक्रिया में सहायता करता है।
कटिंग दक्षता और साइट पर संचालन में सुधार
उत्पादन नमूना निरीक्षण के लिए मशीनिंग दक्षता और क्रॉस-सेक्शनल गुणवत्ता दोनों आवश्यक हैं। सबसे कम संभव सतह खुरदरापन प्राप्त करने के बजाय, JSEDM ने ग्राहक की वास्तविक निरीक्षण आवश्यकताओं के अनुसार कटिंग स्थितियों को अनुकूलित किया।
अंतिम प्रक्रिया में मानक Ø0.25 मिमी इलेक्ट्रोड वायर का उपयोग किया गया, जिसमें एकल कट (1 कट) था और लगभग प्रति वर्कपीस 15–20 मिनट का समय प्राप्त हुआ।परतों के स्टैकिंग दिशा के लंबवत कटिंग की तुलना में, परीक्षण की गई परिस्थितियों में स्वीकार्य क्रॉस-सेक्शनल स्वरूप बनाए रखते हुए, मशीनिंग समय 50% से अधिक कम हो गया।
Wi-200S की स्थापना के दौरान, JSEDM के इंजीनियरों ने वर्कपीस क्लैंपिंग और मशीनिंग प्रक्रियाओं की समीक्षा करने के लिए ग्राहक के ऑपरेटरों के साथ सीधे काम किया। वास्तविक संचालन स्थितियों के आधार पर, उपयोगिता में सुधार करने और नियमित निरीक्षण में सहायता देने के लिए फिक्स्चर को और अधिक परिष्कृत किया गया।
06 / परियोजना के परिणामप्रक्रिया सत्यापन से उत्पादन निरीक्षण तक
कटिंग दिशा की तुलना और EDM पैरामीटर के अनुकूलन के माध्यम से, JSEDM ने प्रारंभिक परीक्षणों के दौरान देखे गए इंटरलेयर डिलैमिनेशन में सफलतापूर्वक सुधार किया।अंतिम क्रॉस-सेक्शनों का JSEDM और ग्राहक दोनों द्वारा दृश्य निरीक्षण किया गया और उन्हें स्वीकार किया गया, जिससे आवश्यक निरीक्षण मानदंड पूरे हुए।
मशीनिंग अनुकूलन के अलावा, JSEDM ने दस से अधिक उत्पाद मॉडलों को सपोर्ट करने वाला एक सार्वभौमिक फिक्स्चर प्रदान किया। इससे ऑपरेटरों को बार-बार फिक्स्चर बदलने या समायोजित करने की आवश्यकता के बिना सैंपलिंग निरीक्षण करने की सुविधा मिलती है, जिससे स्थिरता और संचालन में आसानी बेहतर होती है।
प्रारंभिक कटिंग परीक्षणों और सटीक माप से लेकर फिक्स्चर विकास तथा साइट पर समायोजन तक, JSEDM ने पूरे प्रोजेक्ट के दौरान एकीकृत इंजीनियरिंग सहायता प्रदान की।Wi-200S को अब सफलतापूर्वक स्थापित कर ग्राहक की नियमित उत्पादन नमूना निरीक्षण प्रक्रिया में एकीकृत कर दिया गया है।
CNC वायर EDM
क्रॉस-सेक्शनल नमूना निरीक्षण
कटिंग समय में 50% से अधिक कमी
बहुस्तरीय प्रवाहकीय सामग्रियों के वायर EDM क्रॉस-सेक्शनिंग के बारे में अक्सर पूछे जाने वाले प्रश्न
क्या बहुस्तरीय तांबे की सामग्रियों को काटते समय वायर EDM परतों के बीच होने वाले डीलैमिनेशन को कम कर सकता है?
वायर EDM, आरी के ब्लेड या डायमंड वायर कटिंग से जुड़े प्रत्यक्ष यांत्रिक खिंचाव के बिना, विद्युत डिस्चार्ज के माध्यम से प्रवाहकीय सामग्री को हटाता है। हालांकि, डिलैमिनेशन पर डिस्चार्ज की स्थितियों, कटिंग की दिशा और सामग्री की संरचना का प्रभाव फिर भी पड़ सकता है। इस मामले में, JSEDM ने कटिंग परीक्षणों और पैरामीटर अनुकूलन के माध्यम से प्रारंभिक परीक्षणों के दौरान देखे गए डिलैमिनेशन को कम किया।
कटिंग की दिशा मशीनिंग की गुणवत्ता और प्रसंस्करण समय को क्यों प्रभावित करती है?
इस मामले में, परतों के स्टैकिंग दिशा के समानांतर कटाई करने पर कटाई का मार्ग छोटा रहा, लेकिन शुरुआत में परतों के बीच डिलैमिनेशन हुआ। लंबवत कटाई से स्वीकार्य क्रॉस-सेक्शन प्राप्त हुए, लेकिन इसके लिए लंबा मशीनिंग मार्ग आवश्यक था। EDM मापदंडों को अनुकूलित करने के बाद, JSEDM ने समानांतर कटाई दिशा को सफलतापूर्वक अपनाया, जिससे लंबवत कटाई दृष्टिकोण की तुलना में मशीनिंग समय 50% से अधिक कम हो गया।
क्या इस क्रॉस-सेक्शनल निरीक्षण प्रक्रिया के लिए विशेष इलेक्ट्रोड तार या कई स्किम कट्स की आवश्यकता होती है?
इस मामले में किसी विशेष इलेक्ट्रोड वायर या अतिरिक्त स्किम कट्स की आवश्यकता नहीं थी। JSEDM ने एकल कट के साथ मानक Ø0.25 मिमी इलेक्ट्रोड वायर का उपयोग किया, जिससे प्रत्येक वर्कपीस के लिए लगभग 15–20 मिनट का प्रोसेसिंग समय प्राप्त हुआ। वास्तविक मशीनिंग समय और सेक्शन की गुणवत्ता सामग्री, वर्कपीस की ज्यामिति, कटिंग पथ और निरीक्षण आवश्यकताओं पर निर्भर करती है।
प्रिसीजन EDM मशीनों से लेकर संपूर्ण एप्लिकेशन समाधानों तक
JSEDM वायर EDM उपकरणों से कहीं अधिक प्रदान करता है। हम कटिंग ट्रायल, प्रिसीजन मापन, कस्टम फिक्स्चर डिज़ाइन, पैरामीटर ऑप्टिमाइज़ेशन और साइट पर तकनीकी सहायता के माध्यम से विशेषीकृत मशीनिंग अनुप्रयोगों का समर्थन करते हैं।
चाहे आपके अनुप्रयोग में उन्नत इलेक्ट्रॉनिक घटक, बहु-परत प्रवाहकीय कंपोजिट, या विशेष वर्कपीस का सटीक क्रॉस-सेक्शनल निरीक्षण शामिल हो, उपयुक्त वायर EDM समाधान तलाशने के लिए अपनी सामग्री की विशिष्टताओं, वर्कपीस के आयामों और मशीनिंग आवश्यकताओं के साथ JSEDM से संपर्क करें।
Wi-200S वायर EDM मशीन के बारे में जानें