
先端エレクトロニクス | 多層複合材料の切断と断面分析
多層導電性複合材料の断面検査 | JSEDM ワイヤ放電加工による先端エレクトロニクスのケーススタディ
電子部品の小型化・複雑化が進むにつれ、断面検査時に内部構造の完全性を維持することがますます重要になっています。多層導電材料では、損傷を最小限に抑え、層間の接合状態と構造品質を正確に評価するために、高精度な切断が不可欠です。
この事例では、台湾の電子機器メーカーが、生産品質管理プロセスの一環として、多層部品の断面検査を定期的に実施する必要がありました。
Wi-200S水中形ワイヤ放電加工機、JSEDMが統合した最適化切削パラメータ、カスタムユニバーサル治具、およびKEYENCE VK-X3000高精度測定装置を活用し、10種類を超える製品モデルに対応する信頼性の高い検査ソリューションを開発しました。現在、この機械はお客様の生産品質検査プロセスに完全に統合されています。
多層銅複合材の断面分析 | ワイヤー放電加工事例
先端エレクトロニクスにおける層間剥離を最小限に抑え、生産サンプリング検査を支援するため、切断方向と放電加工条件を最適化。
ワイヤ放電加工は多層銅複合材の層間剥離をどのように低減できるか?
このケースでは、JSEDMは、主な導電材料として銅を含む多層構造を切断するために、Wi-200Sサブマージドタイプワイヤ放電加工機を使用しました。切断方向と放電加工パラメータを最適化することで、JSEDMは従来の接触切断によって生じる材料の引きずりや、初期の放電加工試験で確認された層間剥離に対処しました。最終工程では、1回切断のØ0.25 mm電極ワイヤーを使用し、ワーク1個あたり約15~20分の切断時間を実現しました。積層方向に対して垂直に切削する場合と比較して、加工時間が50%以上短縮されました。得られた断面はJSEDMと顧客の双方によって目視検査され、承認されました。その後、このプロセスは生産時の抜き取り検査に導入されています。
顧客背景と生産サンプリング要件
本事例は、主要な導電材料として銅を含む多層構造の断面検査を必要とする、台湾の先進エレクトロニクスメーカーに関するものです。機密保持契約により、顧客の身元、製品画像、完全な材料組成、およびワークの正確な寸法は開示されていません。
品質検査工程の一環として、顧客は生産バッチからサンプルを採取し、内部の銅層の配置や接合状態、さらに層間剥離や亀裂などの目視可能な欠陥を調べる必要がありました。
異なる位置決め配置を必要とする10種類を超える製品モデルがあるため、このソリューションには、切断効率と操作性を維持しながら、複数のワーク構成に対応することも求められました。
02 / 加工上の課題多層構造への切断ダメージを最小限に抑える
顧客は当初、断面作製に従来のソーブレードとダイヤモンドワイヤー切断装置を使用していました。しかし、これらの方法では材料の引きずりや層間剥離が発生し、その後の検査精度に影響を及ぼす可能性がありました。
従来の機械加工とは異なり、ワイヤー放電加工は制御された放電によって導電性材料を除去します。切削工具とワークの間に直接接触はありません。これにより、繊細な多層構造に作用する機械的な力が大幅に軽減されます。
初期のワイヤ放電加工の試験では機械的な引きずりは解消されたものの、層間剥離が一部残りました。JSEDMのエンジニアは、許容可能な断面品質を実現するため、切断方向と放電パラメータの最適化に注力しました。
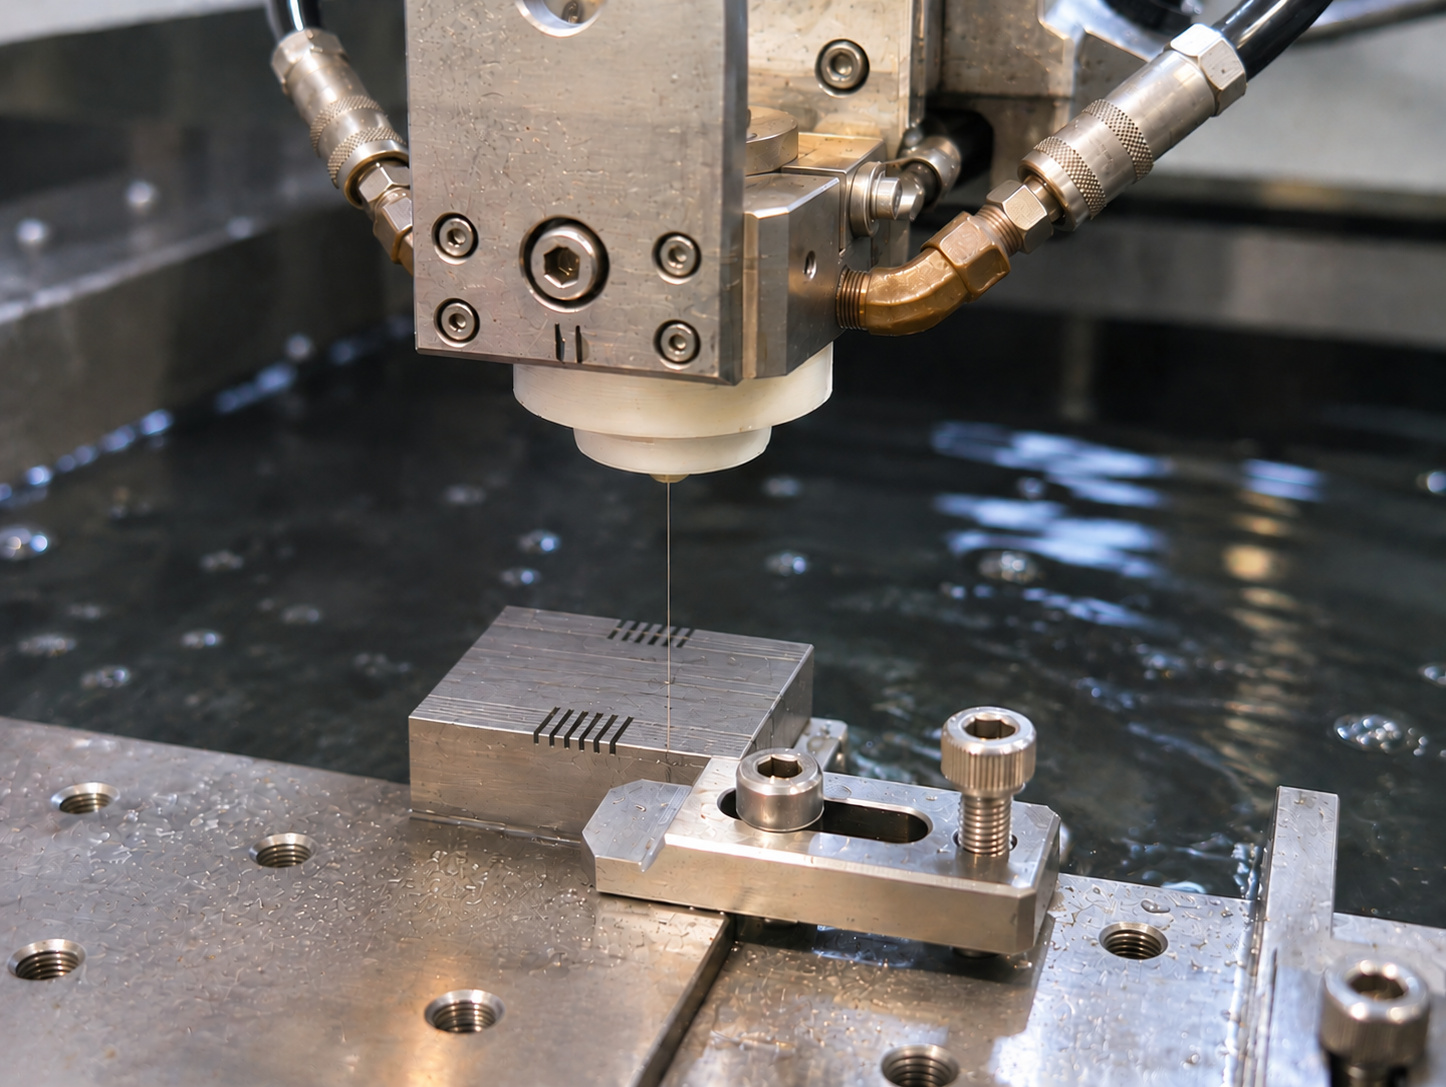
切削試験と精密断面測定
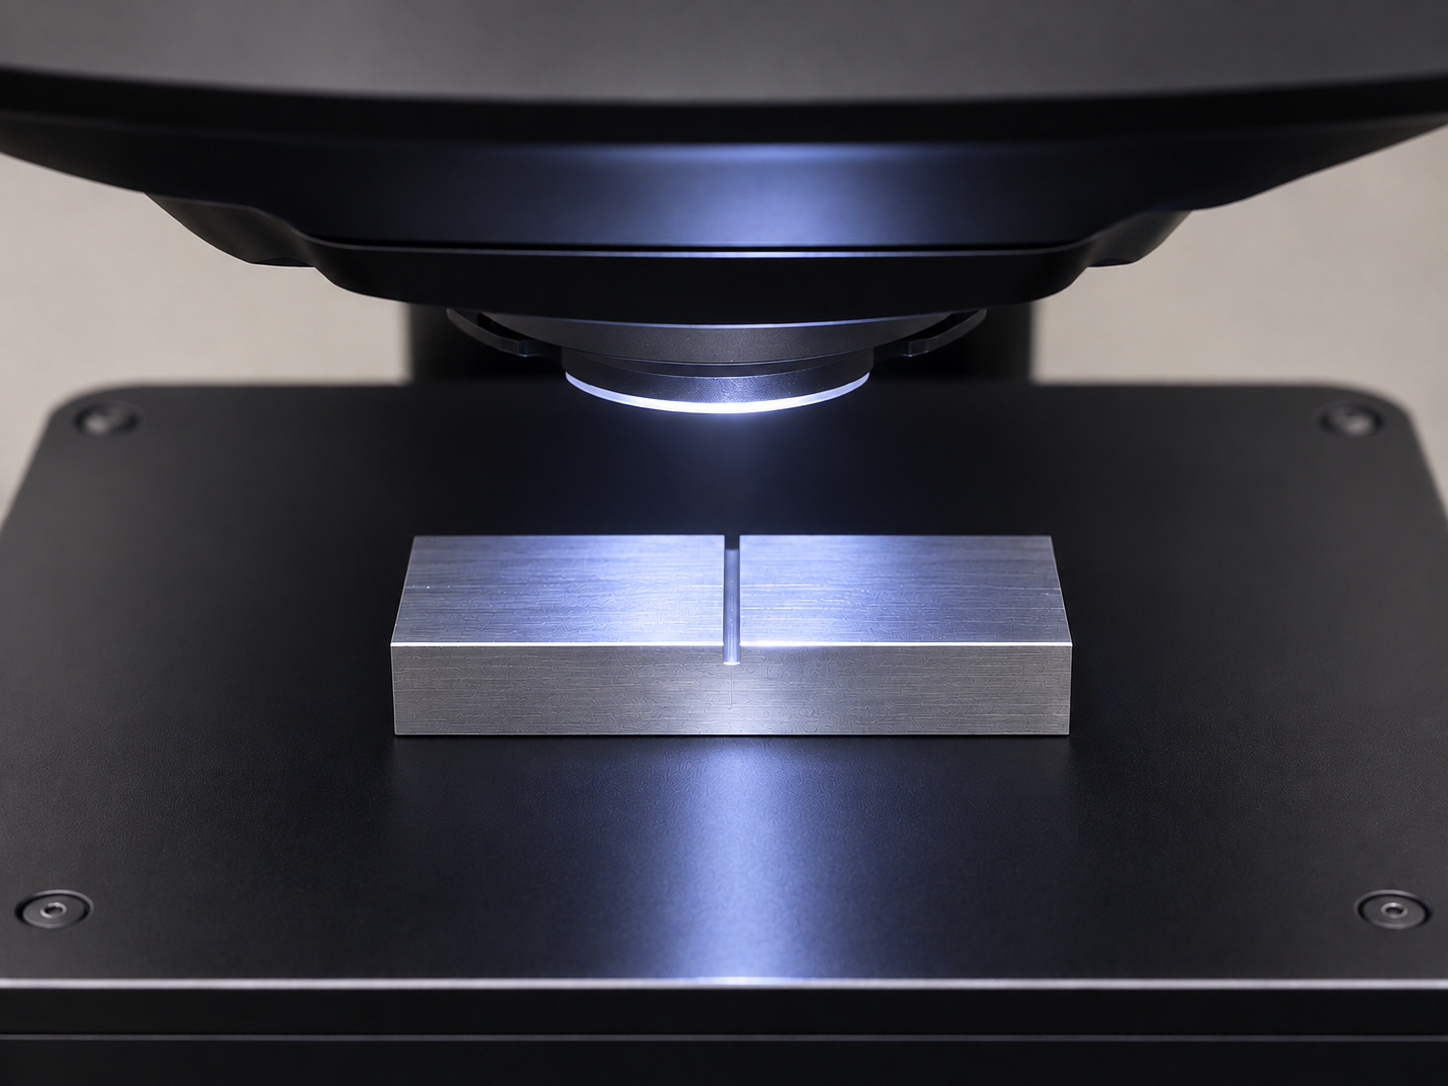
JSEDMは、さまざまな切削方向および加工条件を評価するため、複数の切削試験を実施しました。社内のKEYENCE VK-X3000精密測定システムを使用して、断面外観と層間の完全性を調査しました。
初期テストでは、積層方向と平行に切削すると、加工経路は短くなるものの、層間剥離が発生しやすいことが示されました。層に対して垂直に切削することでこの問題を回避できましたが、切削経路が長くなり、追加の加工時間が必要でした。
放電条件、送り設定、フラッシングを繰り返しテストして最適化することで、JSEDMは、より短い平行切削パスを使用して許容可能な断面品質を達成することに成功しました。社内測定により、評価と工程調整も迅速化されました。
10種類を超える製品モデルに対応する汎用治具設計
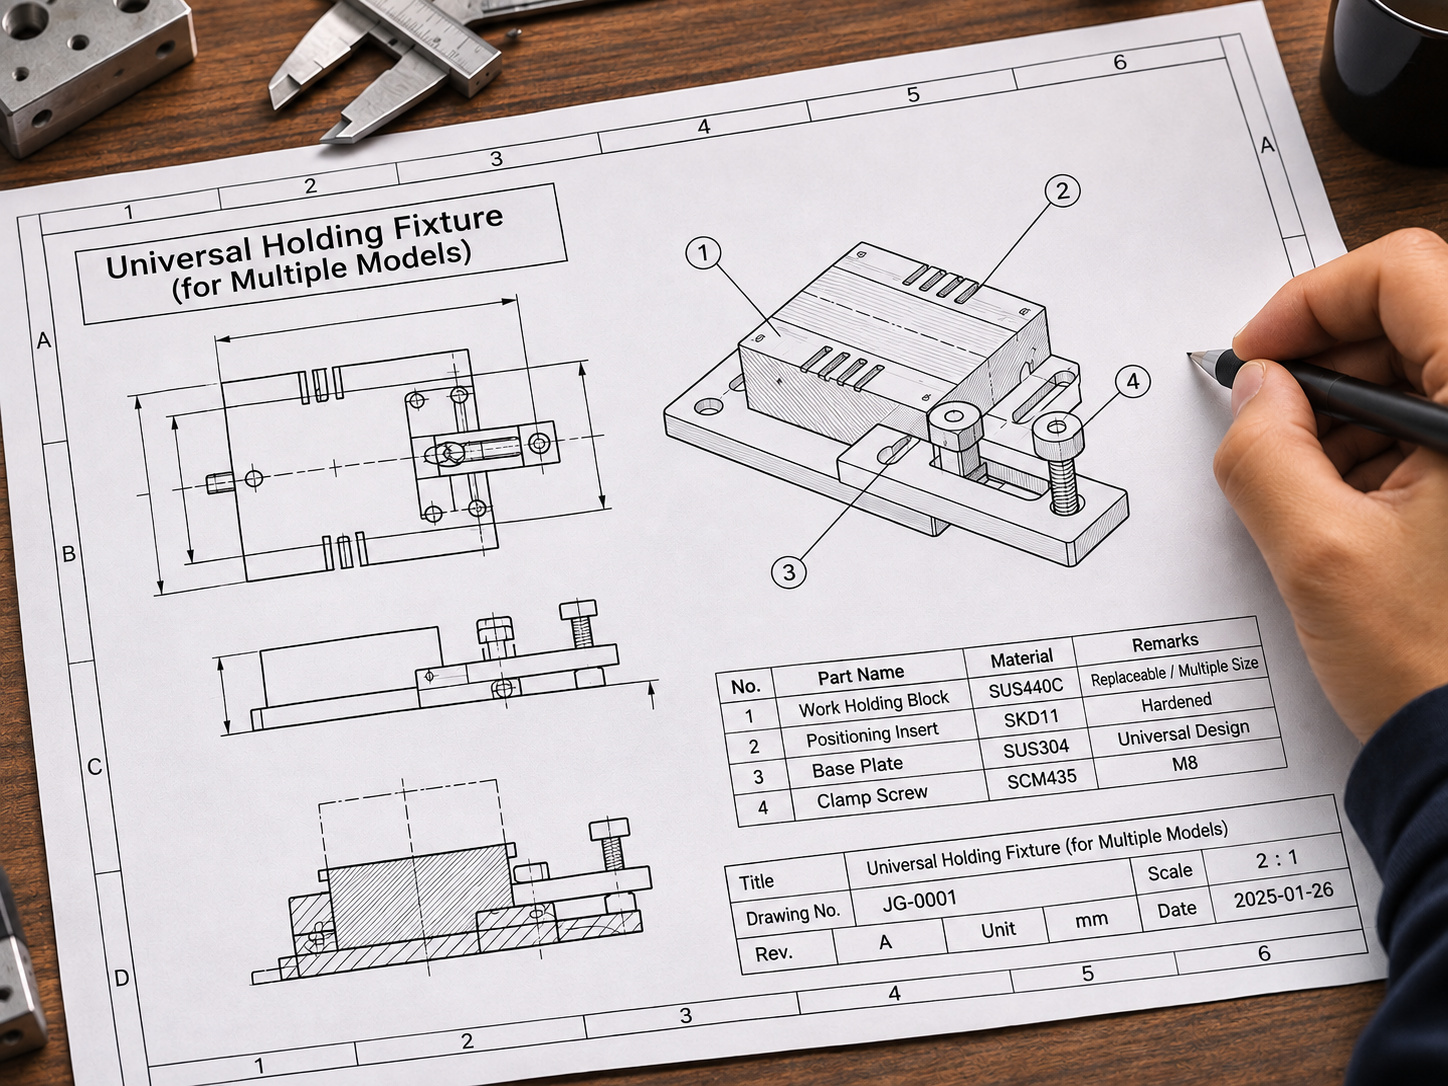
お客様は、寸法や位置決め要件がそれぞれ異なる10種類を超える製品モデルについて、定期的な断面検査を必要としていました。モデルごとに個別の治具を開発すると、コストが増加し、日常の運用も複雑になります。
ワークの寸法と必要な切削方向に基づき、JSEDMは10種類以上の製品モデルに対応するカスタム汎用治具を開発・テストしました。位置決め設計により、ワークを交換するだけでモデルを簡単に切り替えられます。
モデル切り替え時に治具の交換や再調整は不要です。確立された加工パラメータと組み合わせることで、このソリューションはワークの段取りを簡素化し、より標準化された生産抜取検査プロセスを支援します。
切断効率と現場作業の改善
量産抜取検査では、加工効率と断面品質の両方が不可欠です。可能な限り低い表面粗さを追求するのではなく、JSEDMはお客様の実際の検査要件に応じて切削条件を最適化しました。
最終工程では、標準Ø0.25 mm電極ワイヤを使用し、1回のカット(1 Cut)で、ワーク1個あたり約15~20分を実現しました。積層方向に対して垂直に切削する場合と比較して、試験条件下で許容可能な断面外観を維持しながら、加工時間を50%以上短縮しました。
Wi-200Sの設置時には、JSEDMのエンジニアが顧客のオペレーターと直接協力し、ワークのクランプ方法と加工手順を確認しました。実際の稼働状況に基づき、使いやすさを向上させ、日常点検をサポートするため、治具をさらに改良しました。
06 / プロジェクトの成果工程検証から生産検査まで
切削方向の比較とEDMパラメータの最適化により、JSEDMは初期試験で確認された層間剥離を効果的に改善しました。最終断面は、必要な検査基準を満たし、JSEDMとお客様の双方によって目視検査および承認が行われました。
加工の最適化に加え、JSEDMは10種類を超える製品モデルに対応する汎用治具を提供しました。これにより、オペレーターは治具を繰り返し交換・調整することなく抜き取り検査を実施でき、作業の一貫性と容易性が向上しました。
初期の切削試験や精密測定から治具の開発、現場での調整に至るまで、JSEDMはプロジェクト全体を通じて一貫したエンジニアリングサポートを提供しました。Wi-200Sは正常に設置され、お客様の通常の生産サンプリング検査プロセスに組み込まれました。
CNCワイヤ放電加工機
断面サンプリング検査
切削時間を50%以上短縮
多層導電性材料のワイヤ放電加工による断面加工に関するよくある質問
ワイヤ放電加工は、多層銅材料の切断時に層間剥離を低減できますか?
ワイヤ放電加工は、ソーブレードやダイヤモンドワイヤ切断に伴う直接的な機械的引きずりを伴わず、放電によって導電性材料を除去します。ただし、層間剥離は放電条件、切断方向、材料構造の影響を受ける可能性があります。このケースでは、JSEDMが切断試験とパラメータの最適化を通じて、初期試験で確認された層間剥離を低減しました。
切削方向は、なぜ加工品質と加工時間に影響するのでしょうか?
この場合、積層方向に平行に切断すると切断経路を短縮できましたが、当初は層間剥離が発生しました。垂直切断では許容可能な断面が得られましたが、より長い加工経路が必要でした。放電加工パラメータを最適化した結果、JSEDMは平行切断方向を採用することに成功し、垂直切断方式と比較して加工時間を50%以上短縮しました。
この断面検査工程では、特殊な電極ワイヤーや複数回の仕上げ切削が必要ですか?
このケースでは、特殊な電極ワイヤーや追加の仕上げカットは必要ありませんでした。JSEDMでは、標準のØ0.25 mm電極ワイヤーを使用し、1回のカットでワーク1個あたり約15~20分の加工時間を実現しました。実際の加工時間と断面品質は、材料、ワーク形状、切断経路、検査要件によって異なります。
高精度EDMマシンから総合的なアプリケーションソリューションまで
JSEDMはワイヤー放電加工機を提供するだけではありません。切断トライアル、高精度測定、カスタム治具設計、パラメータ最適化、現地での技術支援を通じて、特殊な加工用途をサポートします。
お客様の用途が、高度な電子部品、多層導電性複合材料、または特殊なワークの精密な断面検査に関わるものであっても、材料仕様、ワーク寸法、加工要件を添えてJSEDMまでお問い合わせください。最適なワイヤ放電加工ソリューションをご提案します。
Wi-200Sワイヤ放電加工機を詳しく見る