
多層銅複合材料截面分析|Wire EDM 精密切割案例
透過切割方向與放電參數優化,改善多層材料的截面剝離問題,並協助電子製造商導入量產抽樣檢驗。
Wire EDM 如何改善多層銅複合材料的截面剝離?
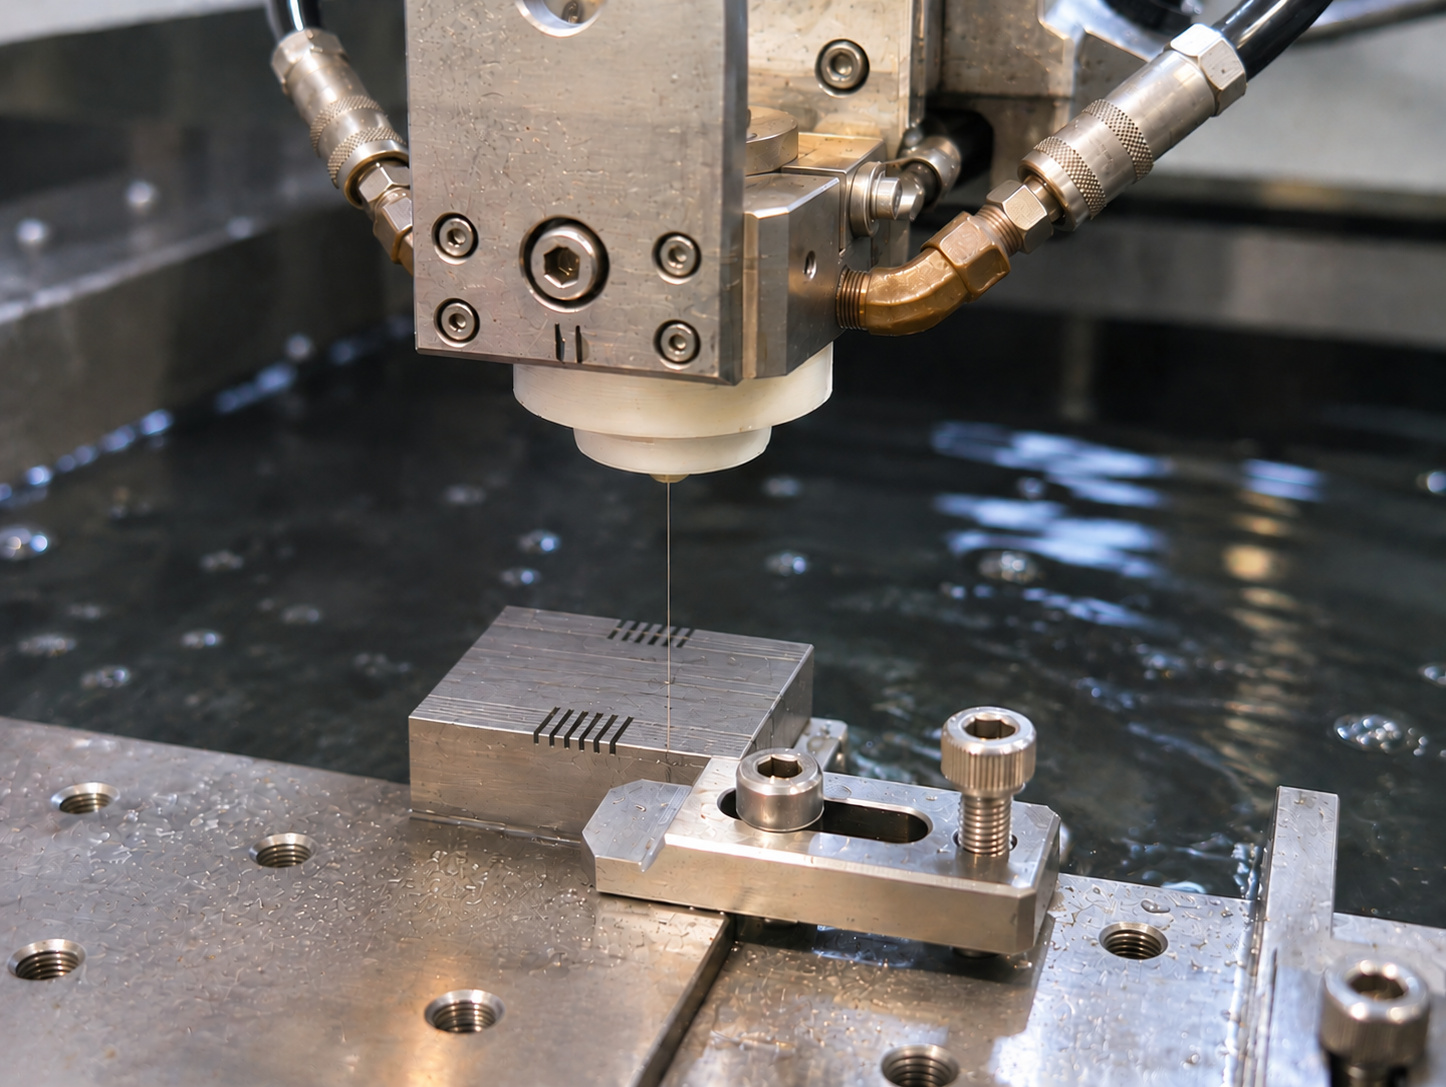
本案例中,JSEDM 使用 Wi-200S 浸水式線切割放電加工機, 針對以銅為主要導電材料的多層複合結構進行截面剖切。 透過切割方向比較與放電參數優化,改善傳統接觸式切割造成的拖曳及初期放電加工的層間剝離問題。 最終採用 Ø0.25 mm 電極線、一次切割, 單件加工時間約 15~20 分鐘; 相較垂直疊層方向的切割方案,切割時間縮短 超過 50%。 截面經 JSEDM 與客戶雙方外觀檢查確認符合需求, 並已導入量產抽樣檢驗。
客戶背景與量產抽樣檢驗需求
本案例客戶為台灣一家先進電子製造商, 需對以銅為主要導電材料的多層複合結構進行截面檢驗。 基於客戶保密要求,本文不揭露公司名稱、 產品照片、完整材料組成及精確工件尺寸。
客戶需要從量產產品中抽取樣品, 透過截面剖切觀察內部銅層的排列、 接合狀態,以及是否出現剝離、裂痕等外觀異常, 作為製程品質檢驗的一部分。
然而,客戶具有十多種不同的產品型號, 各型號的尺寸及定位需求有所差異。 因此,本次專案除了需要滿足精密截面檢測需求, 也必須兼顧多型號共用、加工效率及日常操作便利性。
加工挑戰:降低機械切割對多層結構的影響
客戶曾使用傳統鋸片及鑽石線切割機進行截面製備, 但接觸式切割過程出現材料拖曳、 中間層剝離與鍍層間分離, 可能影響後續對原始材料結構的判讀。
相較之下, 線切割放電加工(Wire EDM) 利用電極線與工件之間的受控放電進行材料去除, 不需要刀具直接接觸工件, 可降低機械切削力對多層結構的干擾。
初期改用 Wire EDM 後,已不再出現機械拖曳, 但部分截面仍有層間剝離。 工程團隊進一步確認, 切割方向與放電參數 是影響本案例加工品質的重要因素, 不能僅靠更換加工方式解決問題。
加工測試與精密截面量測整合
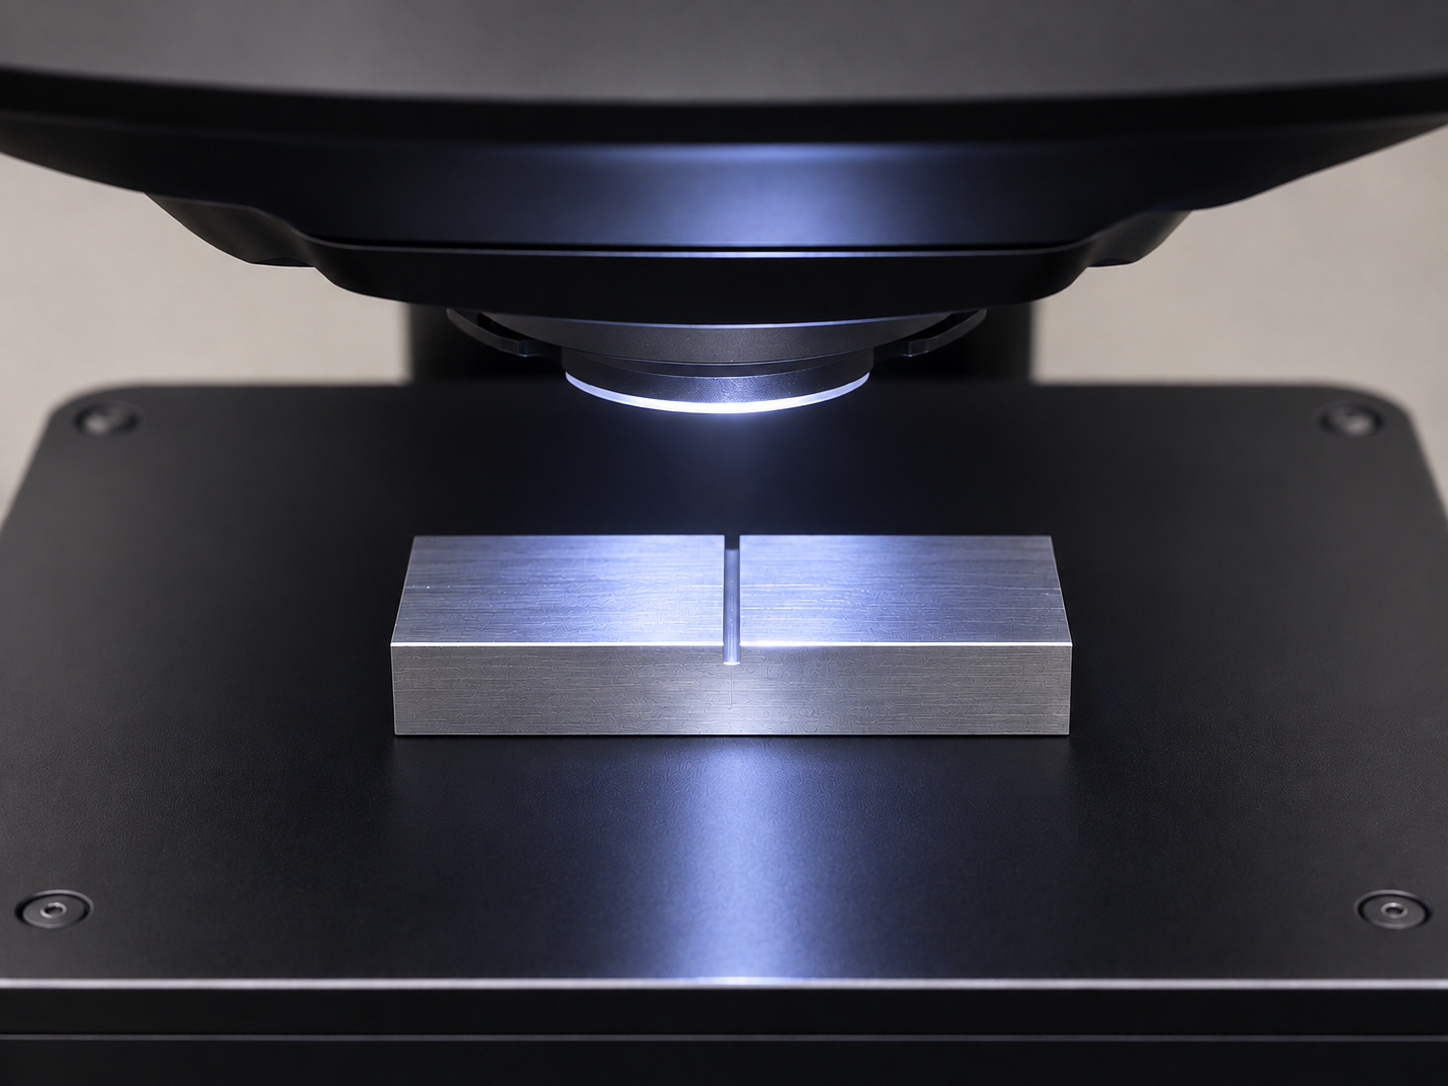
針對客戶的加工要求,JSEDM 進行多次試切, 並與客戶共同確認切割方向、截面位置及加工品質需求。
測試期間,JSEDM 運用廠內 KEYENCE VK-X3000 精密量測設備 輔助截面觀察與分析,並比較不同切割方向及加工條件。 此專案最終以 截面外觀與層間完整性 作為主要驗收依據, 並未設定特定 Ra 或尺寸公差作為驗收數值。
工程團隊發現,沿著 平行疊層方向切割時, 初期較容易產生剝離; 改以垂直疊層方向切割 雖可避免此問題,但加工行程較長、耗時較多。 最終透過多輪試切,綜合調整放電條件、 進給及沖水等因素, 使平行方向切割也能符合截面外觀要求。
由於試切、量測與分析皆可在 JSEDM 廠內完成, 工程團隊能快速確認加工結果並進行下一輪測試, 減少樣品往返與等待外部量測回饋的時間。
客製化通用治具:支援十多種產品型號
客戶具有十多種不同的產品型號, 若每種型號都需要獨立治具, 不僅增加製作與管理成本, 也會提高操作人員更換工件及調整加工位置的負擔。
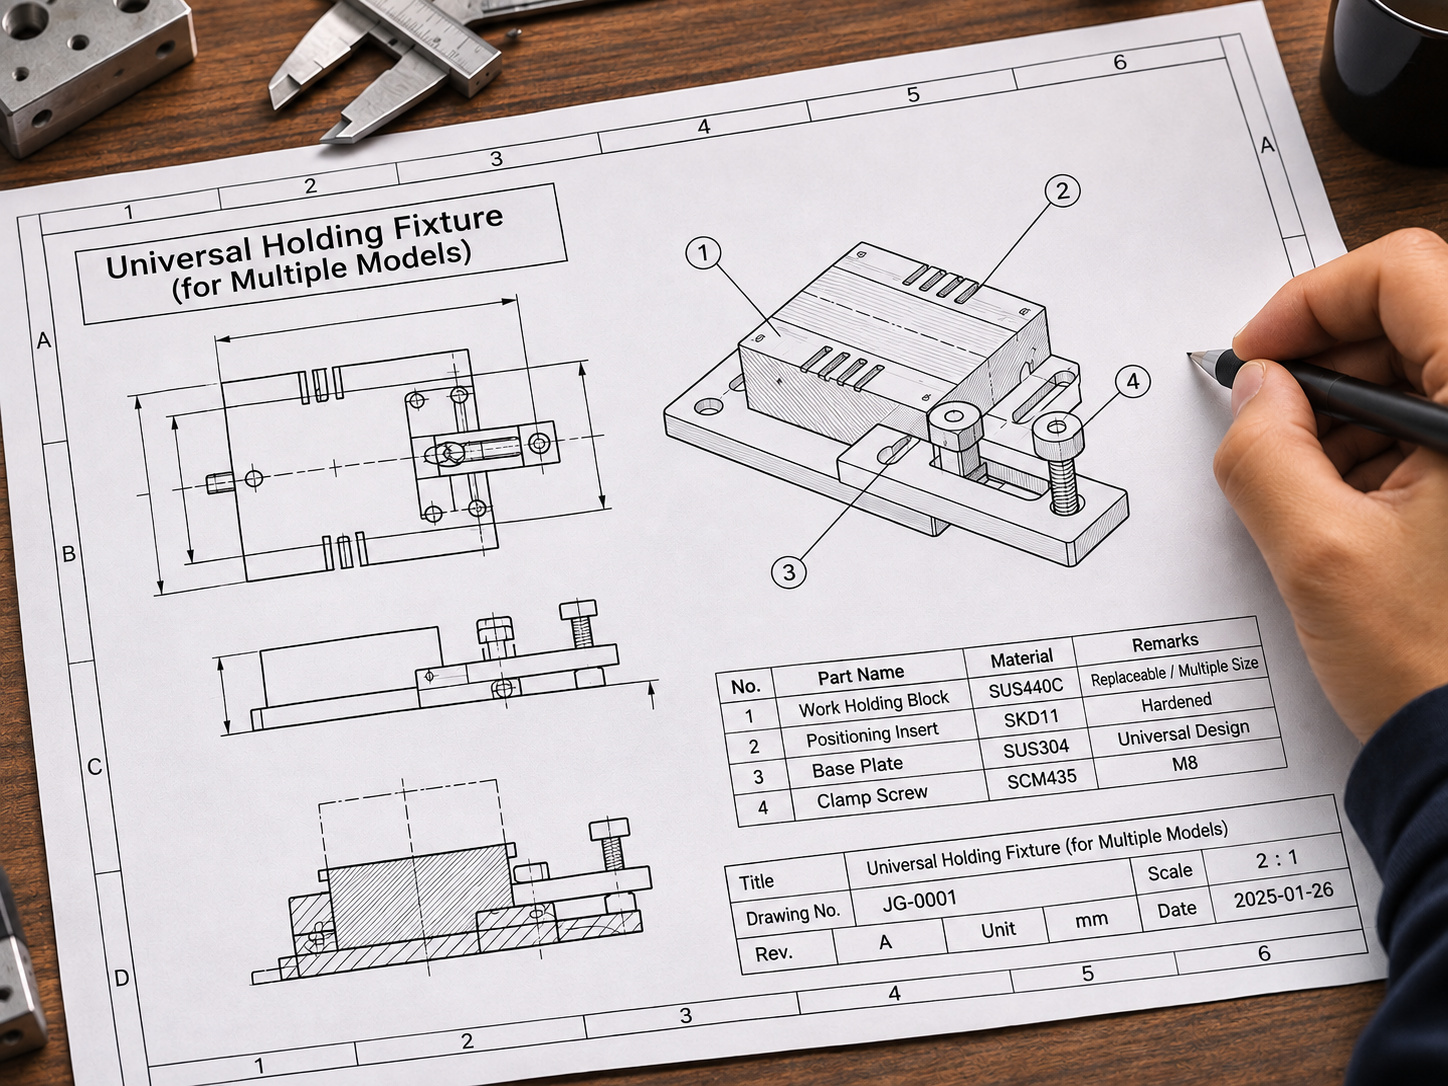
因此,JSEDM 依據不同工件的尺寸、 定位需求與指定切割方向, 進行專用治具設計, 並透過實際裝夾與加工測試確認適用性。
最終完成 一套可共用於十多種產品型號的通用治具。 切換型號時只需更換工件, 不必重新調整或更換治具, 使日常裝夾與定位作業更加簡便。
搭配預先建立的加工參數, 讓原本需要較多經驗判斷的加工程序, 更容易轉換為標準化的日常抽樣檢驗作業。
加工效率與現場操作流程優化
對於量產抽樣檢驗而言,加工品質與切割時間同樣重要。 因此,本次專案並非單純追求最低表面粗糙度, 而是依照客戶需要觀察的截面特徵, 共同確認適合的切割方向、加工品質及加工時間。
最終採用容易取得、使用成本具優勢的 Ø0.25 mm 標準電極線, 以一次切割(1 Cut)完成截面製備。 依本次測試條件,單件切割時間約 15~20 分鐘; 相較垂直疊層方向的切割方案, 加工時間縮短超過 50%, 同時維持客戶要求的截面外觀品質。 上述時間為本案例條件下的結果, 並非所有材料或尺寸的通用加工速度。
在 Wi-200S 交機期間, JSEDM 工程團隊也前往客戶廠內, 與操作人員共同確認工件裝夾方式、 操作手法及實際加工流程。
針對現場發現需要改善的部分, 工程團隊依據使用情況快速修改治具, 使其更符合客戶的實際作業需求。
這項能力來自 JSEDM 自有的 治具設計、精密加工及量測設備。 從前期試切、截面分析、治具開發到交機時的現場調整, 皆能由工程團隊直接協調執行, 減少不同供應商之間的溝通與等待時間。
專案成果:從加工驗證到量產抽樣檢驗
經過切割方向比較與多輪參數優化, JSEDM 成功以平行疊層方向完成截面切割, 改善初期出現的層間剝離問題。 最終截面經 JSEDM 與客戶雙方 外觀檢查確認符合檢驗需求; 此結果不代表已進行材料接合強度或微觀缺陷的定量驗證。
除了加工條件的調整, 本次專案也完成了一套可適用於十多種產品型號的通用治具。 透過整合工件定位方式與預設加工參數, 讓操作人員能更方便地進行不同型號的抽樣檢驗, 減少治具更換及重複設定的時間。
從前期試切、KEYENCE VK-X3000 截面量測、 治具設計與製作, 到交機時的現場操作確認及治具修改, 皆由 JSEDM 工程團隊直接參與。
目前 Wi-200S 已完成交機, 並正式導入客戶的量產抽樣檢驗流程。
CNC Wire EDM
截面抽樣檢驗
加工時間縮短超過 50%
多層導電材料 Wire EDM 截面加工常見問題
Wire EDM 能改善多層銅材料切割時的層間剝離嗎?
Wire EDM 透過放電去除導電材料, 不會產生鋸片或鑽石線的直接機械拖曳。 但層間剝離仍可能受到放電條件、 切割方向與材料結構影響。 本案例透過實際試切與參數優化, 改善了初期的剝離現象。
切割方向為什麼會影響多層材料的加工品質與時間?
本案例中,平行疊層方向切割的路徑較短, 但初期容易出現層間剝離; 垂直方向切割的截面外觀較穩定, 卻需要更長的加工行程。 經調整放電與加工條件後, JSEDM 最終採用平行方向切割, 時間較垂直方案縮短超過 50%。
這項截面檢驗需要特殊電極線或多次修刀嗎?
本案例採用常見的 Ø0.25 mm 電極線, 透過一次切割完成樣品截面製備, 單件約需 15~20 分鐘。 實際時間與品質會因材料、工件幾何、 切割路徑及驗收要求而異。
從精密加工設備到完整應用解決方案
JSEDM 不僅提供線切割放電加工設備, 也能依照不同產業的特殊加工需求, 整合加工測試、精密量測、專用治具設計、 參數優化及現場技術支援。
無論是高科技電子零組件、 多層導電複合材料或特殊工件的截面檢測需求, 歡迎提供材料特性、工件尺寸與加工條件, 與 JSEDM 討論適合的線切割加工解決方案。
了解 Wi-200S 線切割放電加工機