
Moderne Elektronik | Schneiden mehrschichtiger Verbundwerkstoffe & Querschnittsanalyse
Querschnittsprüfung mehrschichtiger leitfähiger Verbundwerkstoffe | JSEDM Drahterodier-Fallstudie in der modernen Elektronik
Da elektronische Komponenten immer kompakter und komplexer werden, ist die Aufrechterhaltung der inneren strukturellen Integrität während der Querschnittsprüfung zunehmend wichtig. Bei mehrschichtigen leitfähigen Materialien ist präzises Schneiden unerlässlich, um Schäden zu minimieren und eine genaue Bewertung der Schichtverbindungen und der strukturellen Qualität zu gewährleisten.
Dieser Fall betrifft einen taiwanischen Elektronikhersteller, der im Rahmen seiner Produktionsqualitätskontrolle regelmäßige Querschnittsprüfungen von Mehrschichtkomponenten benötigt.
Mit der Unterwasser-Drahterodiermaschine Wi-200S, den integrierten optimierten Schnittparametern von JSEDM, einer kundenspezifischen Universalvorrichtung und der Präzisionsmesstechnik KEYENCE VK-X3000 wurde eine zuverlässige Prüflösung für mehr als zehn Produktmodelle entwickelt. Die Maschine ist nun vollständig in den Qualitätsprüfprozess der Kundenproduktion integriert.
Querschnittsanalyse von mehrschichtigen Kupferverbundwerkstoffen | Fallstudie zum Drahterodieren
Optimierung der Schnittrichtung und der Erodierparameter zur Minimierung der Delamination zwischen den Schichten und zur Unterstützung der Stichprobenprüfung in der Produktion für hochentwickelte Elektronik.
Wie kann Drahterodieren die Delamination in mehrschichtigen Kupferverbundwerkstoffen reduzieren?
In diesem Fall verwendete JSEDM die Unterwasser-Drahterodiermaschine Wi-200S, um mehrschichtige Strukturen mit Kupfer als primärem leitfähigem Material zu schneiden.Durch die Optimierung der Schneidrichtung und der EDM-Parameter begegnete JSEDM dem durch das herkömmliche Kontaktschneiden verursachten Materialziehen sowie der bei den ersten EDM-Versuchen beobachteten Delamination zwischen den Schichten.Der abschließende Prozess verwendete einen Ø0,25-mm-Elektrodendraht mit einem einzigen Schnitt und erreichte eine Schnittzeit von etwa 15–20 Minuten pro Werkstück.Im Vergleich zum Schneiden senkrecht zur Schichtaufbaurichtung wurde die Bearbeitungszeit um mehr als 50 % reduziert.Die daraus resultierenden Querschnitte wurden sowohl von JSEDM als auch vom Kunden visuell geprüft und akzeptiert. Seitdem wird das Verfahren bei der Stichprobenprüfung in der Produktion eingesetzt.
Kundenhintergrund und Anforderungen an die Produktionsbemusterung
Dieser Fall betrifft einen fortschrittlichen Elektronikhersteller in Taiwan, der eine Querschnittsinspektion von Mehrschichtstrukturen benötigt, die Kupfer als primäres leitfähiges Material enthalten. Aufgrund von Vertraulichkeitsvereinbarungen werden die Identität des Kunden, Produktbilder, die vollständige Materialzusammensetzung und die genauen Abmessungen des Werkstücks nicht offengelegt.
Der Kunde musste im Rahmen seines Qualitätsprüfungsprozesses Proben aus Produktionschargen entnehmen und die Anordnung der inneren Kupferschichten, die Haftbedingungen sowie sichtbare Defekte wie Delaminationen oder Risse untersuchen.
Da mehr als zehn Produktmodelle unterschiedliche Positionierungsanordnungen erforderten, musste die Lösung außerdem mehrere Werkstückkonfigurationen unterstützen und gleichzeitig eine hohe Schneideffizienz sowie eine einfache Bedienung gewährleisten.
02 / HERAUSFORDERUNGEN BEI DER BEARBEITUNGMinimierung von Schnittschäden an mehrschichtigen Strukturen
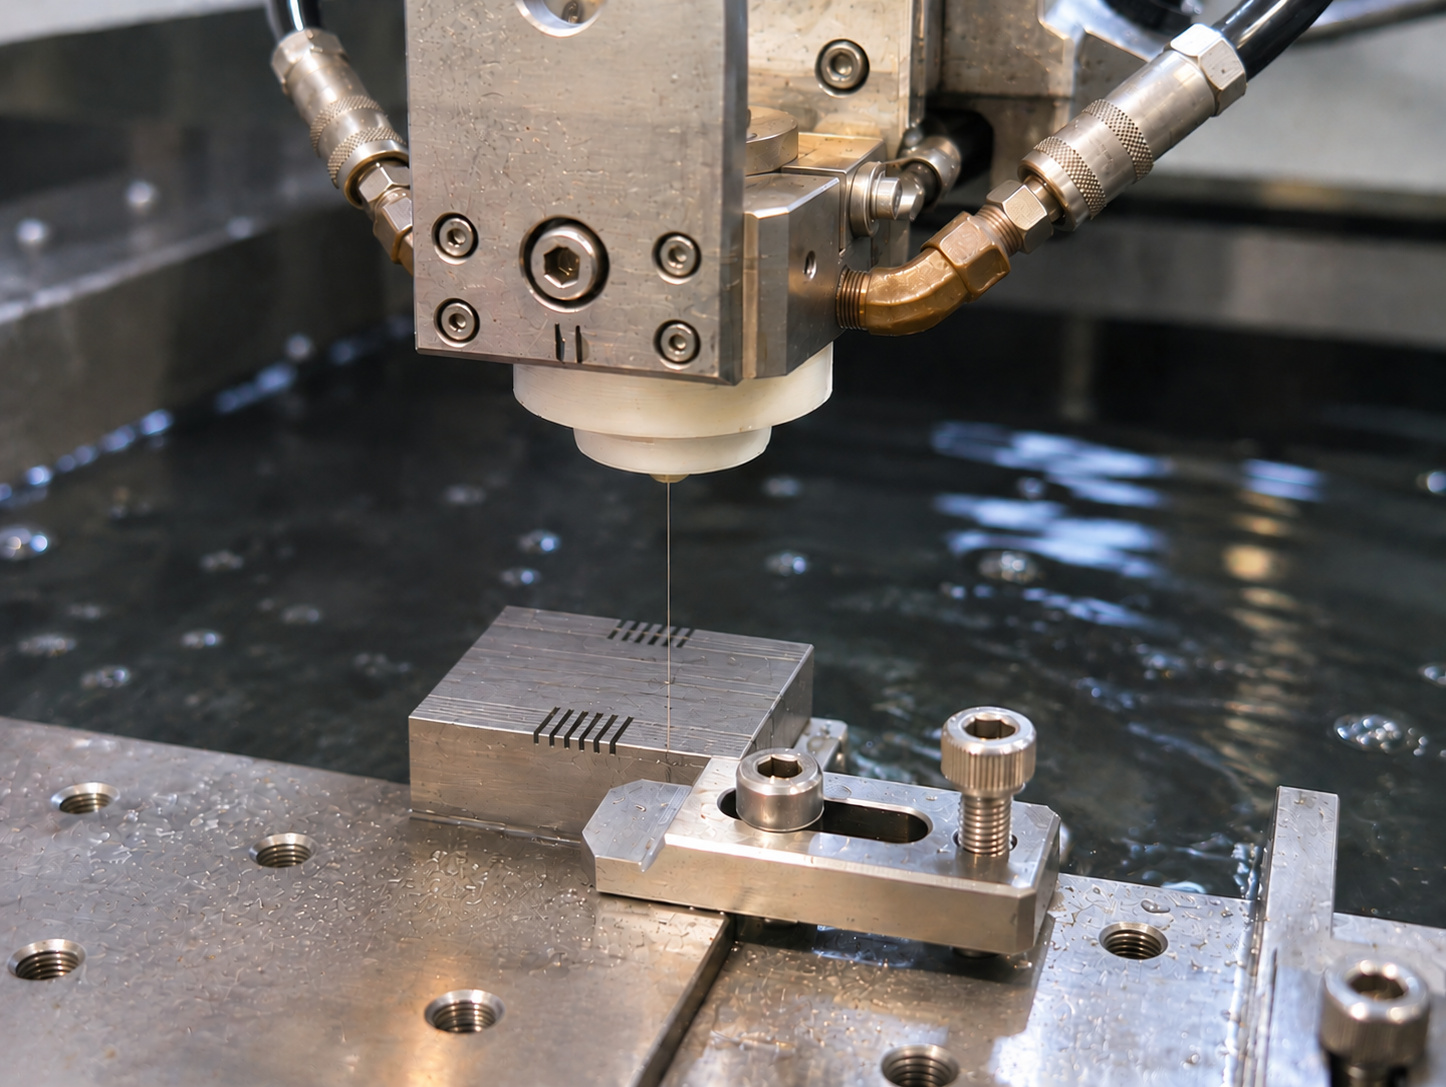
Der Kunde verwendete zunächst herkömmliche Sägeblätter und Diamantdraht-Schneidanlagen zur Herstellung von Querschnitten. Diese Verfahren führten jedoch zu Materialverzug und einer Trennung der Schichten, was die Genauigkeit der anschließenden Prüfung beeinträchtigen konnte.
Im Gegensatz zum herkömmlichen mechanischen Schneiden entfernt das Drahterodieren leitfähige Materialien durch kontrollierte elektrische Entladungen, ohne direkten Kontakt zwischen Schneidwerkzeug und Werkstück.Dies reduziert die mechanischen Kräfte, die auf empfindliche Mehrschichtstrukturen einwirken, erheblich.
Obwohl erste Versuche mit Drahterodieren das mechanische Schleifen beseitigten, blieb eine gewisse Delamination zwischen den Schichten bestehen.Die Ingenieure von JSEDM konzentrierten sich daher auf die Optimierung der Schnittrichtung und Entladeparameter, um eine akzeptable Querschnittsqualität zu erreichen.
Schneidversuche und präzise Querschnittsmessung
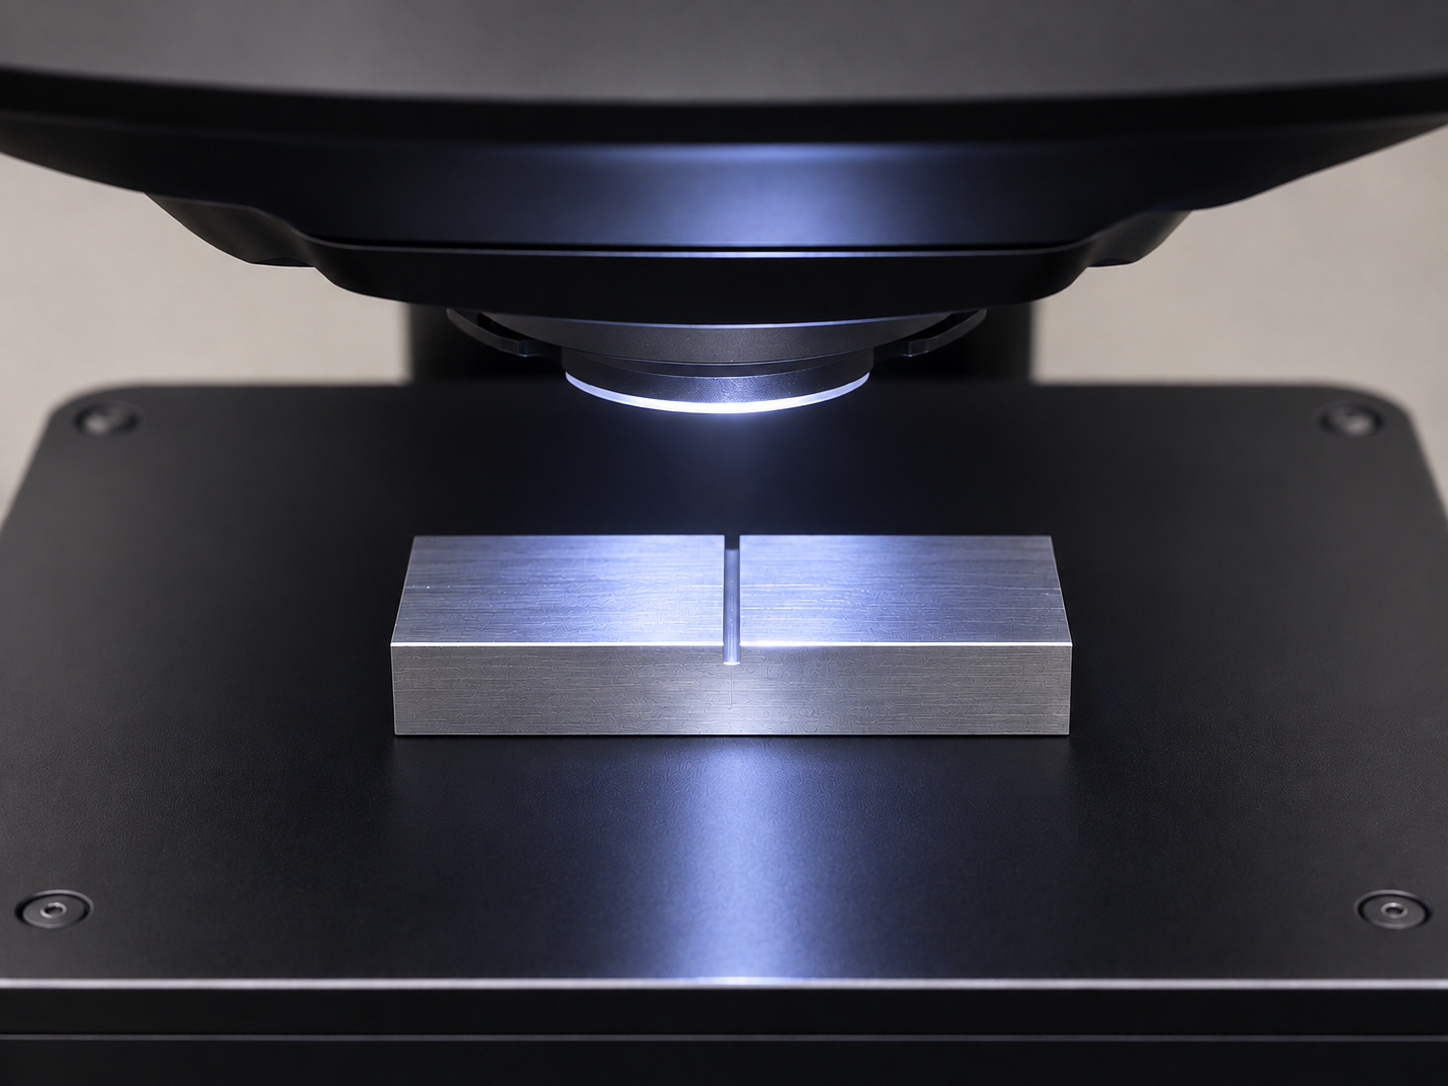
JSEDM führte mehrere Schneidversuche durch, um verschiedene Schneidorientierungen und Bearbeitungsbedingungen zu bewerten.Das hauseigene Präzisionsmesssystem KEYENCE VK-X3000 wurde zur Untersuchung des Querschnittsbildes und der Integrität der Zwischenschichten verwendet.
Erste Tests zeigten, dass das Schneiden parallel zur Schichtrichtungsachse einen kürzeren Bearbeitungsweg erforderte, aber eher zu einer Delamination führte.Das Schneiden senkrecht zu den Schichten vermied dieses Problem, erforderte jedoch einen längeren Schneidweg und zusätzliche Bearbeitungszeit.
Durch wiederholte Tests und die Optimierung der Entladebedingungen, Vorschubeinstellungen und Spülung erzielte JSEDM mit dem kürzeren parallelen Schnittweg erfolgreich eine akzeptable Querschnittsqualität. Die interne Messung ermöglichte zudem eine schnellere Bewertung und Anpassung des Prozesses.
Universelles Vorrichtungsdesign für mehr als zehn Produktmodelle
Der Kunde benötigte regelmäßige Querschnittsprüfungen für mehr als zehn Produktmodelle, jeweils mit unterschiedlichen Abmessungen und Positionierungsanforderungen. Die Entwicklung einer separaten Vorrichtung für jedes Modell würde die Kosten erhöhen und den täglichen Betrieb erschweren.
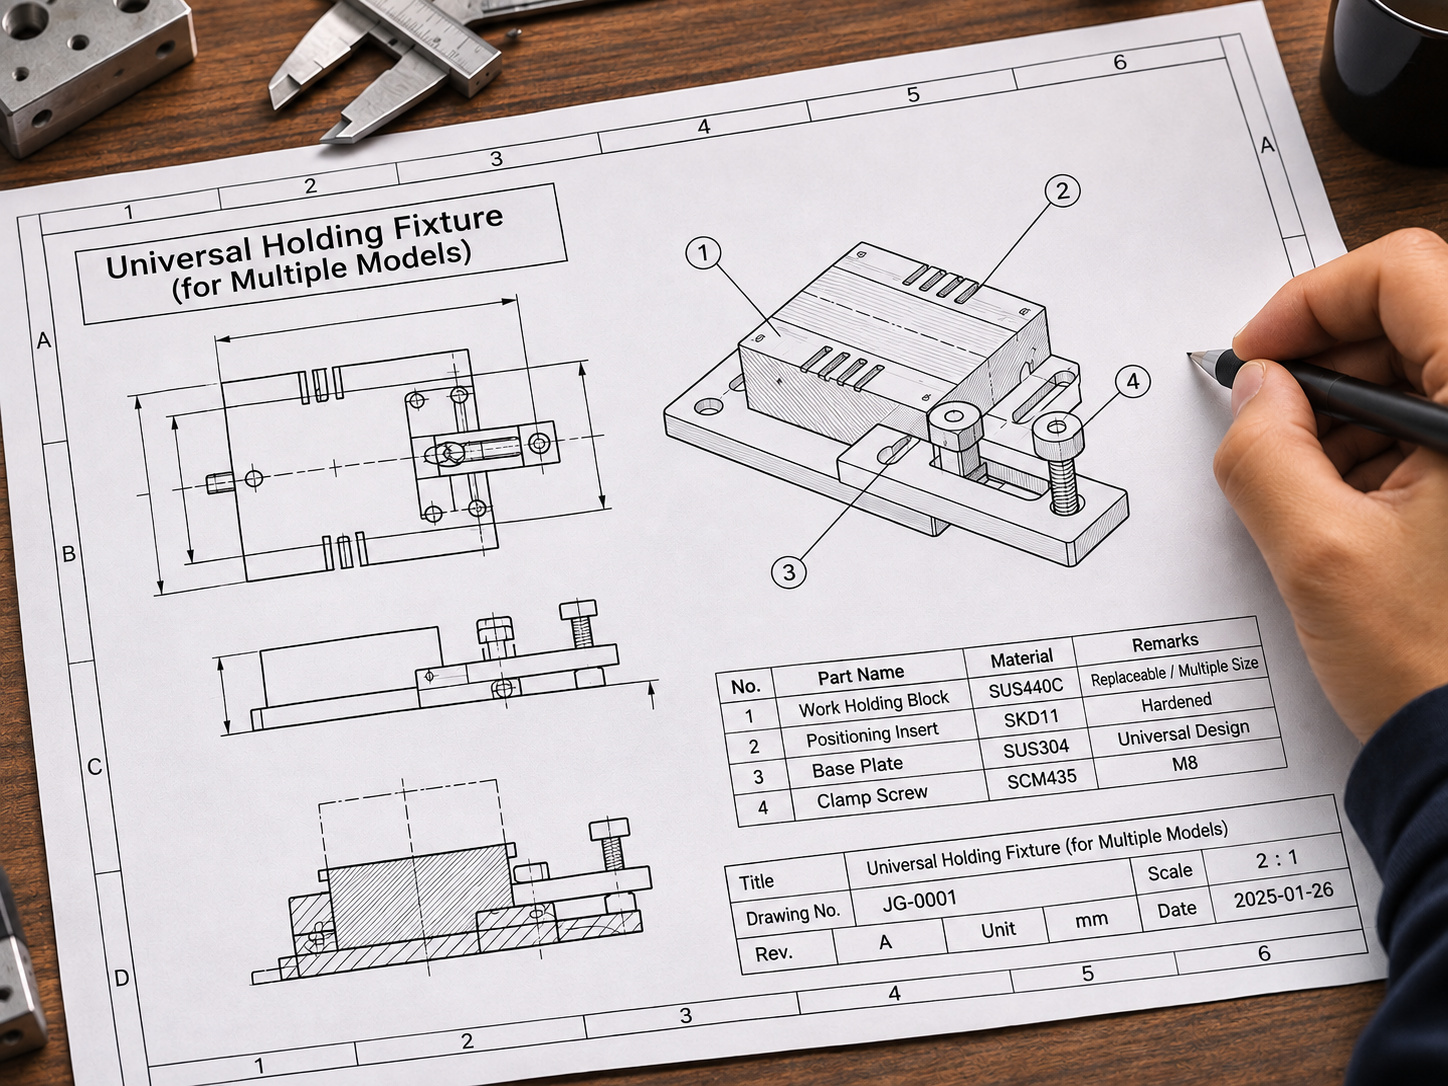
Auf Grundlage der Werkstückabmessungen und der erforderlichen Schneidrichtungen hat JSEDM eine maßgeschneiderte Universalvorrichtung entwickelt und getestet, die mit mehr als zehn Produktmodellen kompatibel ist.Sein Positionierungsdesign ermöglicht es Bedienern, einfach durch Austauschen des Werkstücks zwischen Modellen zu wechseln.
Während des Modellwechsels ist kein Austausch oder keine Anpassung der Vorrichtung erforderlich.In Kombination mit etablierten Bearbeitungsparametern vereinfacht diese Lösung die Werkstückeinrichtung und unterstützt einen stärker standardisierten Stichprobenprüfprozess in der Produktion.
Verbesserung der Schneideeffizienz und der Abläufe vor Ort
Bei der Stichprobenprüfung in der Produktion sind sowohl die Bearbeitungseffizienz als auch die Qualität des Querschnitts entscheidend. Statt die geringstmögliche Oberflächenrauheit anzustreben, optimierte JSEDM die Schnittbedingungen entsprechend den tatsächlichen Prüfanforderungen des Kunden.
Der abschließende Prozess verwendete einen Standard-Elektrodendraht mit Ø0,25 mm mit einem einzigen Schnitt (1 Schnitt) und erreichte etwa 15–20 Minuten pro Werkstück.Im Vergleich zum Schneiden senkrecht zur Schichtaufbaurichtung wurde die Bearbeitungszeit um mehr als 50 % reduziert, während unter den getesteten Bedingungen ein akzeptables Erscheinungsbild des Querschnitts erhalten blieb.
Während der Installation der Wi-200S arbeiteten die JSEDM-Ingenieure direkt mit den Bedienern des Kunden zusammen, um die Werkstückspannung und Bearbeitungsverfahren zu überprüfen. Auf Grundlage der tatsächlichen Betriebsbedingungen wurde die Vorrichtung weiter optimiert, um die Benutzerfreundlichkeit zu verbessern und routinemäßige Inspektionen zu unterstützen.
06 / PROJEKTERGEBNISSEVon der Prozessvalidierung bis zur Produktionsprüfung
Durch Vergleiche der Schneidrichtungen und die Optimierung der EDM-Parameter konnte JSEDM die bei den ersten Versuchen beobachtete Delamination zwischen den Schichten erfolgreich reduzieren.Die endgültigen Querschnitte wurden von JSEDM und dem Kunden visuell geprüft und akzeptiert und erfüllen die erforderlichen Prüfkriterien.
Neben der Optimierung der Bearbeitung lieferte JSEDM eine universelle Vorrichtung, die mehr als zehn Produktmodelle unterstützt. Dadurch können Bediener Stichprobenprüfungen durchführen, ohne die Vorrichtungen wiederholt wechseln oder einstellen zu müssen, was die Konsistenz und Bedienfreundlichkeit verbessert.
Von den ersten Schneidversuchen und Präzisionsmessungen über die Entwicklung von Vorrichtungen bis hin zu Anpassungen vor Ort bot JSEDM während des gesamten Projekts integrierte technische Unterstützung.Der Wi-200S wurde nun erfolgreich installiert und in den routinemäßigen Produktionsstichprobenprüfprozess des Kunden integriert.
CNC-Drahterodieren
Querschnittsprobenprüfung
Über 50 % Zeitersparnis beim Schneiden
Häufig gestellte Fragen zum Querschneiden mehrschichtiger leitfähiger Materialien mittels Drahterodieren
Kann das Drahterodieren die Delamination zwischen den Schichten beim Schneiden mehrschichtiger Kupfermaterialien reduzieren?
Drahterodieren entfernt leitfähiges Material durch elektrische Entladungen, ohne das direkte mechanische Ziehen, das mit Sägeblättern oder dem Schneiden mit Diamantdraht verbunden ist. Dennoch kann die Delamination durch Entladungsbedingungen, Schneidrichtung und Materialstruktur beeinflusst werden. In diesem Fall reduzierte JSEDM die bei den ersten Versuchen beobachtete Delamination durch Schneidtests und Parameteroptimierung.
Warum beeinflusst die Schnittrichtung die Bearbeitungsqualität und Bearbeitungszeit?
In diesem Fall erforderte das Schneiden parallel zur Schichtaufbaurichtung einen kürzeren Schneidweg, führte jedoch zunächst zu einer Delamination zwischen den Schichten. Das senkrechte Schneiden erzeugte akzeptable Querschnitte, erforderte jedoch einen längeren Bearbeitungsweg. Nach der Optimierung der EDM-Parameter übernahm JSEDM erfolgreich die parallele Schneidrichtung und reduzierte die Bearbeitungszeit im Vergleich zum senkrechten Schneidverfahren um mehr als 50 %.
Erfordert dieser Querschnittsprüfprozess einen speziellen Elektrodendraht oder mehrere Schlichtschnitte?
In diesem Fall waren weder ein spezieller Elektrodendraht noch zusätzliche Schlichtschnitte erforderlich. JSEDM verwendete einen Standard-Elektrodendraht mit Ø 0,25 mm und einem einzigen Schnitt, wodurch eine Bearbeitungszeit von etwa 15–20 Minuten pro Werkstück erreicht wurde. Die tatsächliche Bearbeitungszeit und Schnittqualität hängen vom Material, der Werkstückgeometrie, dem Schnittweg und den Prüfanforderungen ab.
Von Präzisions-EDM-Maschinen bis hin zu kompletten Anwendungslösungen
JSEDM bietet mehr als Drahterodiermaschinen. Wir unterstützen spezialisierte Bearbeitungsanwendungen durch Schneidversuche, Präzisionsmessungen, die Entwicklung kundenspezifischer Vorrichtungen, Parameteroptimierung und technische Unterstützung vor Ort.
Unabhängig davon, ob Ihre Anwendung fortschrittliche elektronische Komponenten, mehrschichtige leitfähige Verbundwerkstoffe oder eine präzise Querschnittsprüfung spezieller Werkstücke umfasst – wenden Sie sich mit Ihren Materialspezifikationen, Werkstückabmessungen und Bearbeitungsanforderungen an JSEDM, um eine geeignete Drahterodierlösung zu finden.
Entdecken Sie die Wi-200S-Drahterodiermaschine