
Electrónica avanzada | Corte de compuestos multicapa y análisis de secciones transversales
Inspección de la sección transversal de compuestos conductores multicapa | Estudio de caso de electroerosión por hilo JSEDM en electrónica avanzada
A medida que los componentes electrónicos se vuelven más compactos y complejos, mantener la integridad estructural interna durante la inspección de secciones transversales es cada vez más importante. En el caso de los materiales conductores multicapa, el corte de precisión es esencial para minimizar los daños y garantizar una evaluación precisa de la unión entre capas y de la calidad estructural.
Este caso involucra a un fabricante taiwanés de productos electrónicos que requiere una inspección transversal periódica de componentes multicapa como parte de su proceso de control de calidad de producción.
Utilizando la electroerosionadora de hilo sumergida Wi-200S, los parámetros de corte optimizados integrados de JSEDM, un dispositivo universal personalizado y equipos de medición de precisión KEYENCE VK-X3000, se desarrolló una solución de inspección fiable compatible con más de diez modelos de productos. La máquina ya está completamente integrada en el proceso de inspección de calidad de producción del cliente.
Análisis de la sección transversal de compuestos multicapa de cobre | Caso práctico de electroerosión por hilo
Optimización de la dirección de corte y de los parámetros de electroerosión para minimizar la delaminación entre capas y facilitar la inspección de muestras durante la producción de componentes electrónicos avanzados.
¿Cómo puede el mecanizado por electroerosión de hilo reducir la delaminación en compuestos de cobre multicapa?
En este caso, JSEDM utilizó la electroerosionadora de hilo sumergida Wi-200S para seccionar estructuras multicapa que contenían cobre como material conductor principal.Al optimizar la dirección de corte y los parámetros de EDM, JSEDM solucionó el arrastre de material causado por el corte por contacto convencional y la delaminación entre capas observada durante las pruebas iniciales de EDM.El proceso final utilizó un alambre de electrodo de Ø0,25 mm con un solo corte, logrando un tiempo de corte de aproximadamente 15–20 minutos por pieza de trabajo.En comparación con el corte perpendicular a la dirección de apilamiento de las capas, el tiempo de mecanizado se redujo en más de un 50 %.Las secciones transversales resultantes fueron inspeccionadas visualmente y aceptadas tanto por JSEDM como por el cliente, y desde entonces el proceso se ha implementado en la inspección por muestreo de producción.
Antecedentes del cliente y requisitos de muestreo de producción
Este caso involucra a un fabricante taiwanés de productos electrónicos avanzados que requiere la inspección transversal de estructuras multicapa que contienen cobre como material conductor principal. Debido a acuerdos de confidencialidad, no se divulgan la identidad del cliente, las imágenes del producto, la composición completa del material ni las dimensiones exactas de la pieza de trabajo.
El cliente necesitaba recopilar muestras de los lotes de producción y examinar la disposición de las capas internas de cobre, las condiciones de unión y defectos visibles como la delaminación o las grietas como parte de su proceso de inspección de calidad.
Con más de diez modelos de productos que requerían diferentes disposiciones de posicionamiento, la solución también debía admitir múltiples configuraciones de piezas de trabajo, manteniendo al mismo tiempo la eficiencia de corte y la facilidad de operación.
02 / DESAFÍOS DE MECANIZADOMinimizar los daños de corte en estructuras multicapa
Inicialmente, el cliente utilizaba hojas de sierra convencionales y equipos de corte con hilo diamantado para preparar las secciones transversales. Sin embargo, estos métodos provocaban el arrastre del material y la separación entre capas, lo que podía afectar la precisión de la inspección posterior.
A diferencia del corte mecánico convencional, el corte por electroerosión de hilo elimina materiales conductores mediante descargas eléctricas controladas, sin contacto directo entre la herramienta de corte y la pieza de trabajo.Esto reduce significativamente las fuerzas mecánicas que actúan sobre delicadas estructuras multicapa.
Aunque las pruebas iniciales de electroerosión por hilo eliminaron el arrastre mecánico, persistió cierta delaminación entre capas.Por lo tanto, los ingenieros de JSEDM se centraron en optimizar la dirección de corte y los parámetros de descarga para lograr una calidad transversal aceptable.
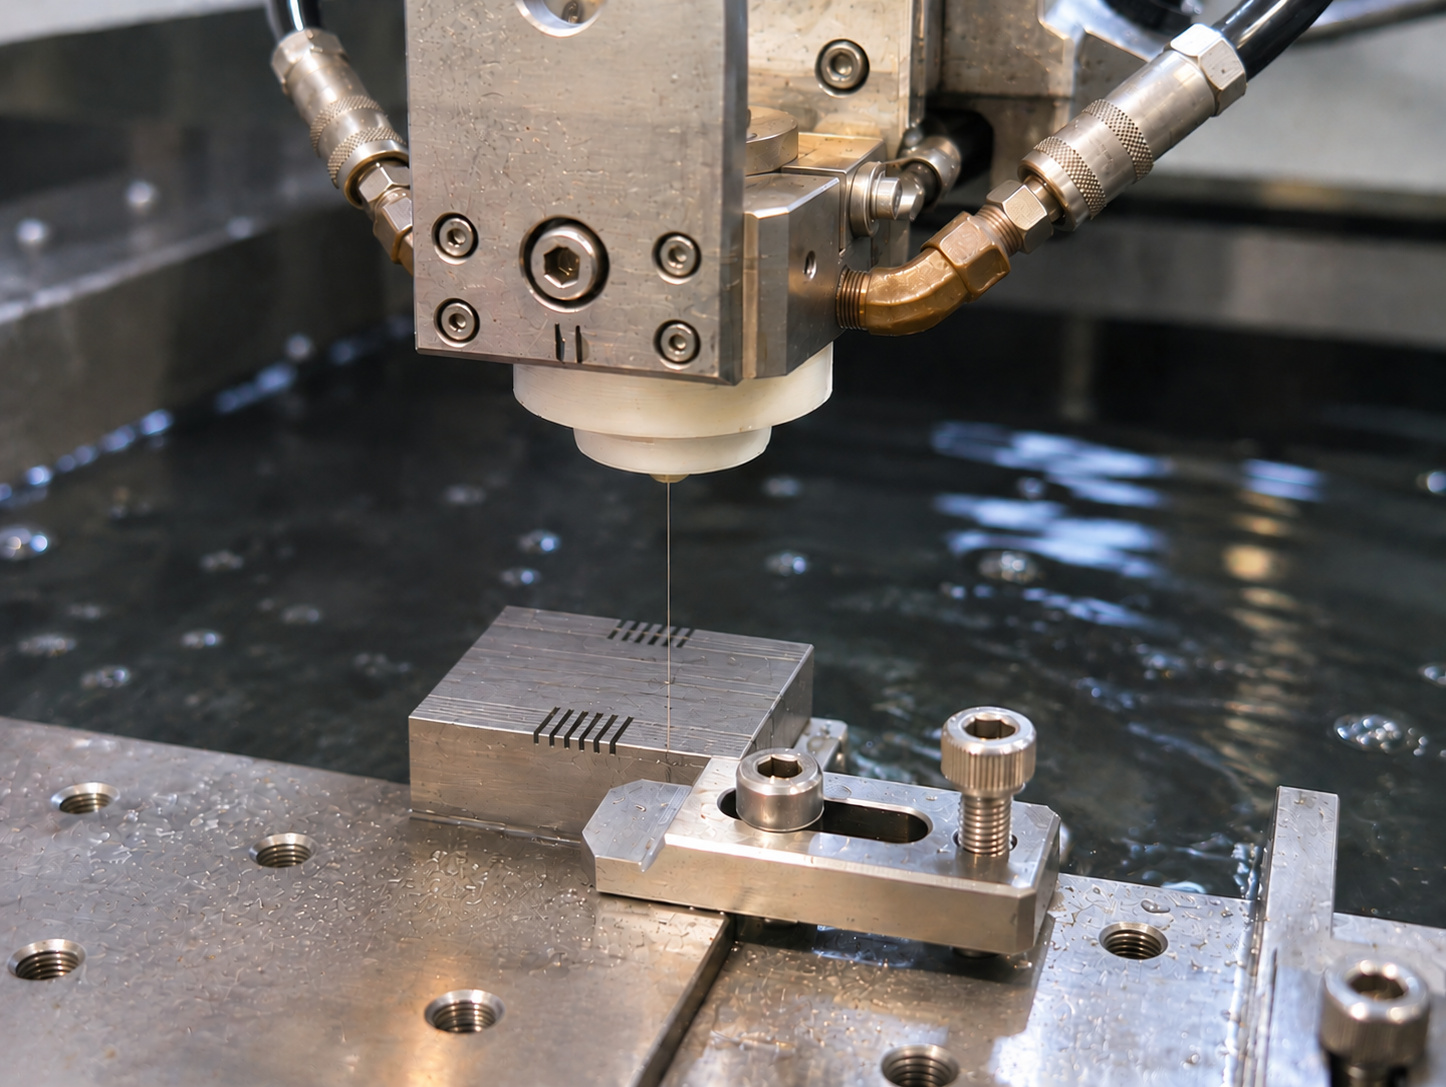
Pruebas de corte y medición de precisión de secciones transversales
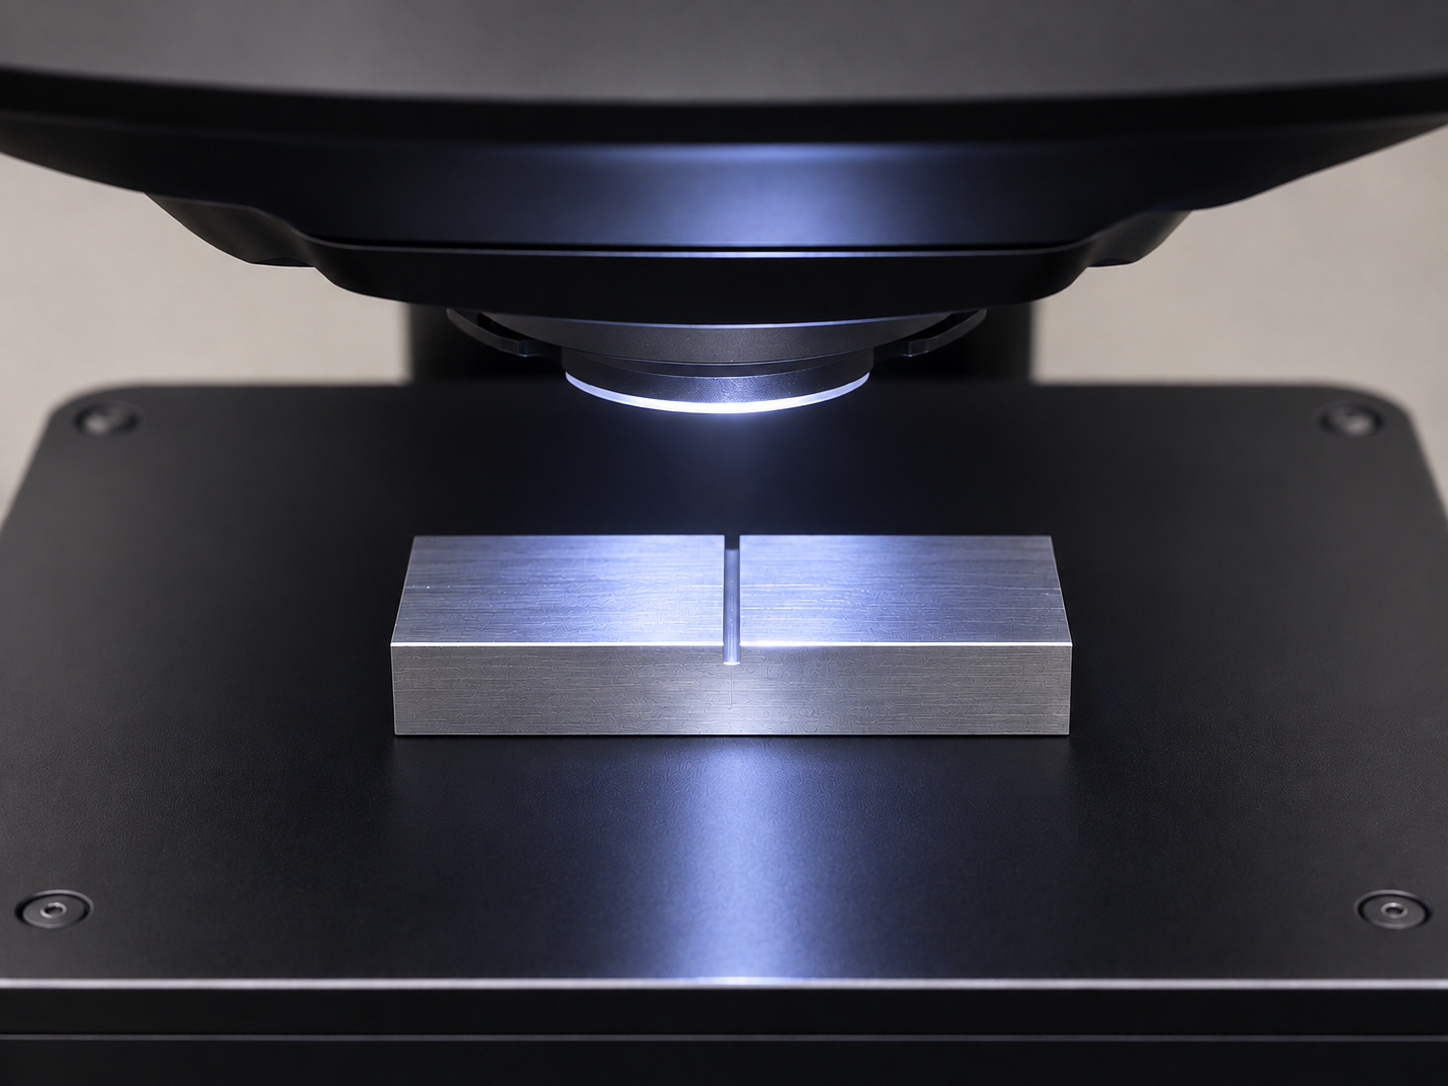
JSEDM realizó múltiples pruebas de corte para evaluar diferentes orientaciones de corte y condiciones de mecanizado.Se utilizó el sistema de medición de precisión KEYENCE VK-X3000 interno para examinar el aspecto de la sección transversal y la integridad entre capas.
Las pruebas iniciales mostraron que cortar en paralelo a la dirección de apilamiento de las capas requería una trayectoria de mecanizado más corta, pero era más probable que causara delaminación.Cortar perpendicularmente a las capas evitó este problema, aunque requirió una trayectoria de corte más larga y tiempo de mecanizado adicional.
Mediante pruebas y optimización repetidas de las condiciones de descarga, los ajustes de alimentación y el lavado, JSEDM logró con éxito una calidad transversal aceptable utilizando la trayectoria de corte paralelo más corta. La medición interna también permitió una evaluación y unos ajustes del proceso más rápidos.
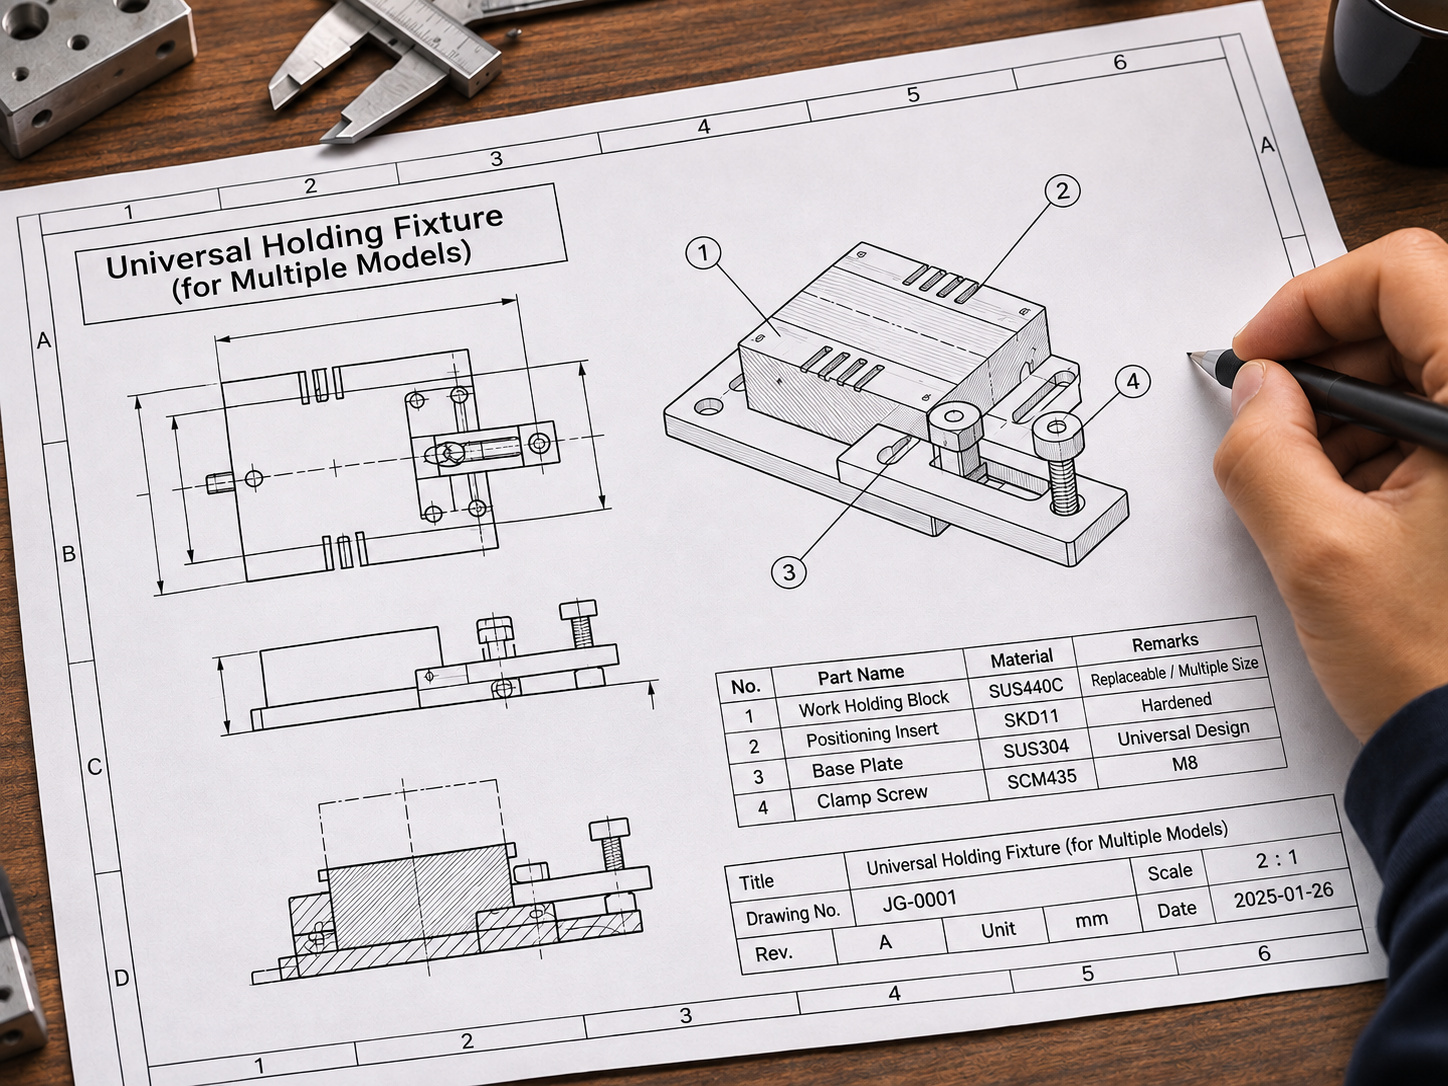
Diseño universal de dispositivos para más de diez modelos de productos
El cliente requería una inspección transversal periódica de más de diez modelos de productos, cada uno con diferentes dimensiones y requisitos de posicionamiento. Desarrollar un dispositivo independiente para cada modelo aumentaría los costos y complicaría las operaciones diarias.
Según las dimensiones de la pieza de trabajo y las direcciones de corte requeridas, JSEDM desarrolló y probó un dispositivo universal personalizado compatible con más de diez modelos de productos.Su diseño de posicionamiento permite a los operadores cambiar de modelo simplemente sustituyendo la pieza de trabajo.
No se requiere reemplazo ni reajuste del accesorio durante los cambios de modelo.Combinada con parámetros de mecanizado establecidos, esta solución simplifica la preparación de las piezas de trabajo y favorece un proceso más estandarizado de inspección por muestreo de la producción.
Mejora de la eficiencia de corte y de las operaciones in situ
Para la inspección de muestreo en producción, tanto la eficiencia del mecanizado como la calidad de la sección transversal son esenciales. En lugar de buscar la menor rugosidad superficial posible, JSEDM optimizó las condiciones de corte de acuerdo con los requisitos reales de inspección del cliente.
El proceso final utilizó un alambre de electrodo estándar de Ø0,25 mm con un solo corte (1 corte) , logrando aproximadamente 15–20 minutos por pieza de trabajo.En comparación con el corte perpendicular a la dirección de apilamiento de las capas, el tiempo de mecanizado se redujo en más de un 50 %, manteniendo al mismo tiempo un aspecto transversal aceptable en las condiciones probadas.
Durante la instalación de Wi-200S, los ingenieros de JSEDM trabajaron directamente con los operadores del cliente para revisar los procedimientos de sujeción y mecanizado de las piezas de trabajo. Según las condiciones operativas reales, el dispositivo de sujeción se perfeccionó aún más para mejorar su facilidad de uso y facilitar las inspecciones rutinarias.
06 / RESULTADOS DEL PROYECTODe la validación del proceso a la inspección de producción
Mediante la comparación de las direcciones de corte y la optimización de los parámetros de EDM, JSEDM mejoró satisfactoriamente la delaminación entre capas observada durante las pruebas iniciales.Las secciones transversales finales fueron inspeccionadas visualmente y aceptadas tanto por JSEDM como por el cliente, cumpliendo los criterios de inspección requeridos.
Además de optimizar el mecanizado, JSEDM proporcionó un dispositivo de fijación universal compatible con más de diez modelos de productos. Esto permite a los operadores realizar inspecciones por muestreo sin tener que cambiar o ajustar repetidamente los dispositivos de fijación, mejorando la consistencia y la facilidad de operación.
Desde las pruebas iniciales de corte y la medición de precisión hasta el desarrollo de dispositivos de fijación y los ajustes in situ, JSEDM proporcionó soporte de ingeniería integral durante todo el proyecto.El Wi-200S se ha instalado correctamente y se ha integrado en el proceso rutinario de inspección mediante muestreo de producción del cliente.
EDM de hilo CNC
Inspección de muestreo transversal
Más del 50 % de reducción en el tiempo de corte
Preguntas frecuentes sobre el seccionamiento mediante electroerosión por hilo de materiales conductores multicapa
¿Puede la electroerosión por hilo reducir la delaminación entre capas al cortar materiales de cobre multicapa?
La electroerosión por hilo elimina material conductor mediante descargas eléctricas, sin el arrastre mecánico directo asociado con las hojas de sierra o el corte con hilo de diamante. Sin embargo, la delaminación aún puede verse influida por las condiciones de descarga, la dirección de corte y la estructura del material. En este caso, JSEDM redujo la delaminación observada durante las pruebas iniciales mediante ensayos de corte y la optimización de parámetros.
¿Por qué la dirección de corte afecta la calidad del mecanizado y el tiempo de procesamiento?
En este caso, cortar en paralelo a la dirección de apilamiento de las capas requería una trayectoria de corte más corta, pero inicialmente provocaba delaminación entre capas. El corte perpendicular producía secciones transversales aceptables, pero requería una trayectoria de mecanizado más larga. Tras optimizar los parámetros de EDM, JSEDM adoptó con éxito la dirección de corte paralela, reduciendo el tiempo de mecanizado en más de un 50 % en comparación con el enfoque de corte perpendicular.
¿Este proceso de inspección transversal requiere un alambre de electrodo especial o múltiples cortes de desbaste?
En este caso, no se requirió ningún alambre de electrodo especial ni cortes de desbaste adicionales. JSEDM utilizó un alambre de electrodo estándar de Ø0,25 mm con un solo corte, logrando un tiempo de procesamiento de aproximadamente 15–20 minutos por pieza. El tiempo real de mecanizado y la calidad de la sección dependen del material, la geometría de la pieza, la trayectoria de corte y los requisitos de inspección.
Desde máquinas de electroerosión por hilo de precisión hasta soluciones completas para aplicaciones
JSEDM ofrece mucho más que equipos de electroerosión por hilo. Apoyamos aplicaciones de mecanizado especializadas mediante pruebas de corte, medición de precisión, diseño de utillajes personalizados, optimización de parámetros y asistencia técnica in situ.
Ya sea que su aplicación involucre componentes electrónicos avanzados, materiales compuestos conductores multicapa o la inspección transversal de precisión de piezas de trabajo especializadas, póngase en contacto con JSEDM e indique las especificaciones de sus materiales, las dimensiones de las piezas de trabajo y los requisitos de mecanizado para explorar una solución adecuada de electroerosión por hilo.
Explora la máquina de electroerosión por hilo Wi-200S