
Gelişmiş Elektronik | Çok Katmanlı Kompozit Kesimi ve Kesit Analizi
Çok Katmanlı İletken Kompozitlerin Kesit İncelemesi | Gelişmiş Elektronikte JSEDM Tel Erozyon Kesim Uygulaması
Elektronik bileşenler daha kompakt ve karmaşık hâle geldikçe, kesit incelemesi sırasında iç yapısal bütünlüğün korunması giderek daha önemli olmaktadır. Çok katmanlı iletken malzemelerde, hasarı en aza indirmek ve katmanlar arasındaki bağlanmanın yanı sıra yapısal kalitenin doğru şekilde değerlendirilmesini sağlamak için hassas kesim büyük önem taşır.
Bu vaka, üretim kalite kontrol sürecinin bir parçası olarak çok katmanlı bileşenlerin düzenli kesit incelemesini gerektiren Tayvanlı bir elektronik üreticisini konu almaktadır.
Wi-200S Daldırma Tipi Tel Erozyon Makinesi, JSEDM entegre optimize edilmiş kesim parametreleri, özel üniversal fikstür ve KEYENCE VK-X3000 hassas ölçüm ekipmanı kullanılarak ondan fazla ürün modelini destekleyen güvenilir bir denetim çözümü geliştirilmiştir. Makine artık müşterinin üretim kalite denetim sürecine tamamen entegre edilmiştir.
Çok Katmanlı Bakır Kompozit Kesit Analizi | Tel Erozyon Vaka Çalışması
İleri elektronikte katmanlar arası delaminasyonu en aza indirmek ve üretim numunesi incelemesini desteklemek için kesim yönünün ve EDM parametrelerinin optimize edilmesi.
Tel Erozyon, Çok Katmanlı Bakır Kompozitlerinde Delaminasyonu Nasıl Azaltabilir?
Bu durumda JSEDM, birincil iletken malzeme olarak bakır içeren çok katmanlı yapıları kesmek için Wi-200S Daldırma Tipi Tel Erozyon Tezgâhı kullandı.Kesim yönünü ve EDM parametrelerini optimize ederek JSEDM, geleneksel temaslı kesimin neden olduğu malzeme sürüklenmesini ve ilk EDM denemelerinde gözlemlenen katmanlar arası ayrılmayı giderdi.Son işlemde tek kesimli Ø0,25 mm elektrot teli kullanılarak, yaklaşık iş parçası başına 15–20 dakikalık bir kesim süresi elde edildi.Katman istifleme yönüne dik kesimle karşılaştırıldığında, işleme süresi %50'den fazla azaltıldı.Ortaya çıkan kesitler hem JSEDM hem de müşteri tarafından görsel olarak incelenip kabul edilmiş ve süreç o zamandan beri üretim numune denetiminde uygulanmaya başlanmıştır.
Müşteri Geçmişi ve Üretim Numunesi Gereksinimleri
Bu vaka, birincil iletken malzeme olarak bakır içeren çok katmanlı yapıların kesit incelemesini talep eden Tayvan’daki gelişmiş bir elektronik üreticisini kapsamaktadır. Gizlilik anlaşmaları nedeniyle müşterinin kimliği, ürün görselleri, eksiksiz malzeme bileşimi ve iş parçasının kesin boyutları açıklanmamaktadır.
Müşterinin kalite kontrol sürecinin bir parçası olarak üretim partilerinden numuneler toplaması ve iç bakır katmanlarının düzenini, yapışma koşullarını ve katman ayrılması veya çatlama gibi görünür kusurları incelemesi gerekiyordu.
Farklı konumlandırma düzenleri gerektiren ondan fazla ürün modeli olduğundan, çözümün kesim verimliliğini ve kullanım kolaylığını korurken birden fazla iş parçası yapılandırmasını da desteklemesi gerekiyordu.
02 / İŞLEME ZORLUKLARIÇok Katmanlı Yapılarda Kesim Hasarını En Aza İndirme
Müşteri, kesit hazırlama işlemi için başlangıçta geleneksel testere bıçakları ve elmas tel kesim ekipmanı kullanıyordu. Ancak bu yöntemler malzemenin sürüklenmesine ve katmanlar arası ayrılmaya neden olarak sonraki incelemelerin doğruluğunu olumsuz etkileyebiliyordu.
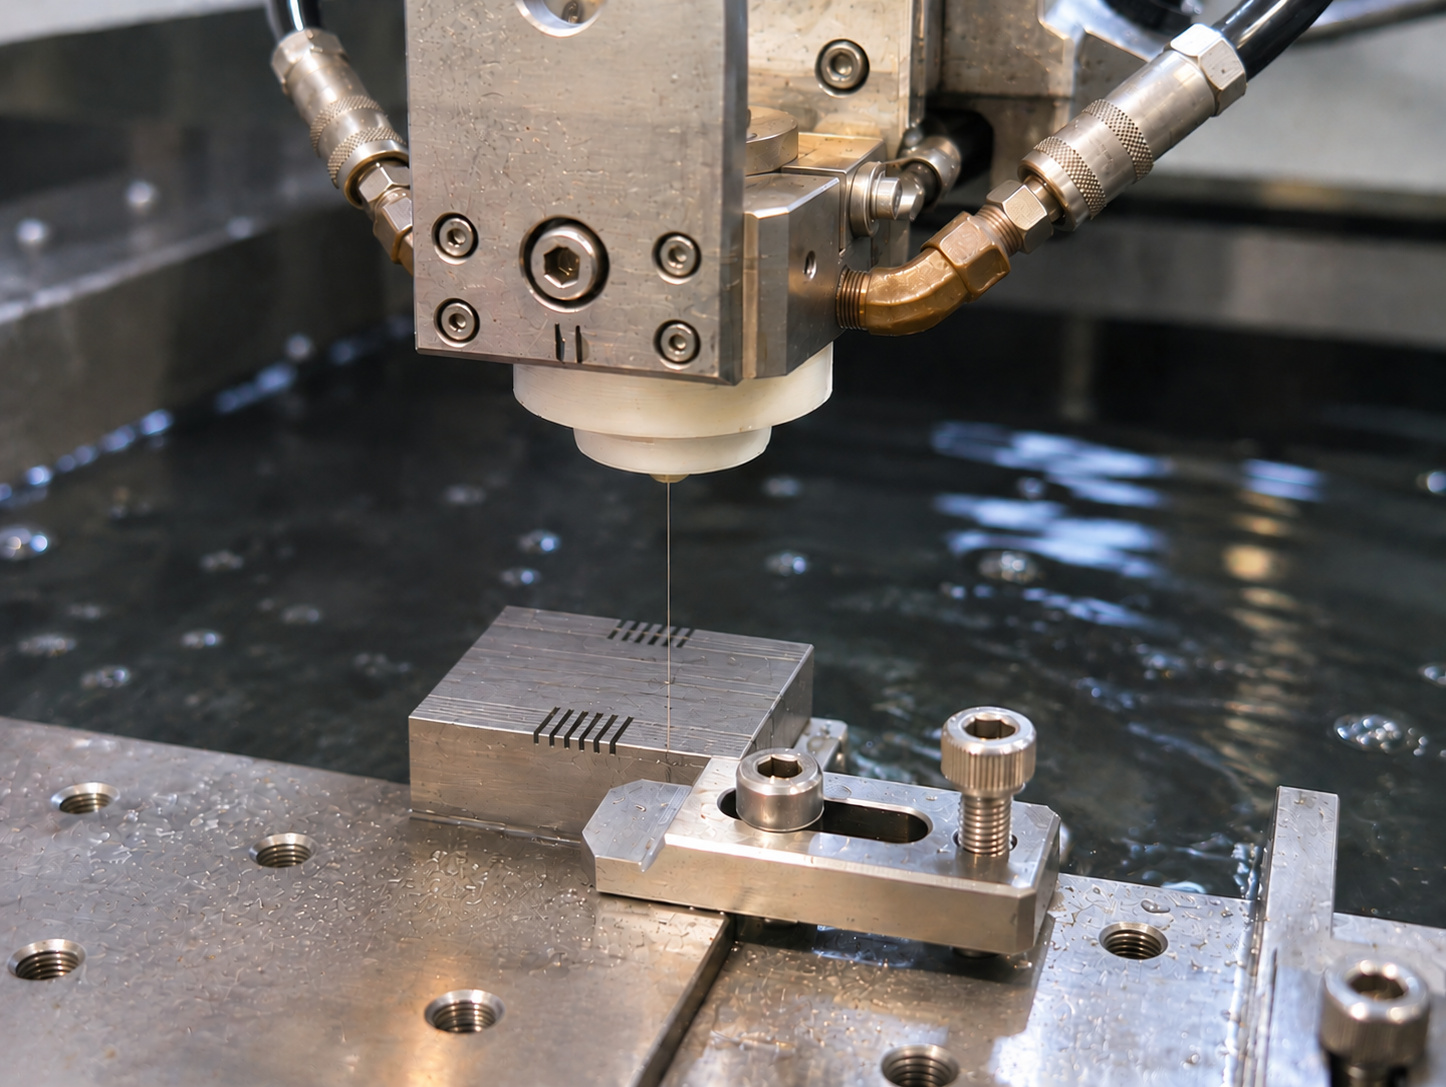
Geleneksel mekanik kesimin aksine, Tel Erozyon, kontrollü elektrik deşarjları aracılığıyla iletken malzemeleri kaldırır; kesici takım ile iş parçası arasında doğrudan temas yoktur.Bu, hassas çok katmanlı yapılar üzerindeki mekanik kuvvetleri önemli ölçüde azaltır.
İlk tel EDM denemeleri mekanik sürüklenmeyi ortadan kaldırsa da katmanlar arası delaminasyonun bir kısmı devam etti.JSEDM mühendisleri bu nedenle kabul edilebilir kesit kalitesi elde etmek için kesim yönünü ve deşarj parametrelerini optimize etmeye odaklandı.
Kesim Denemeleri ve Hassas Kesit Ölçümü
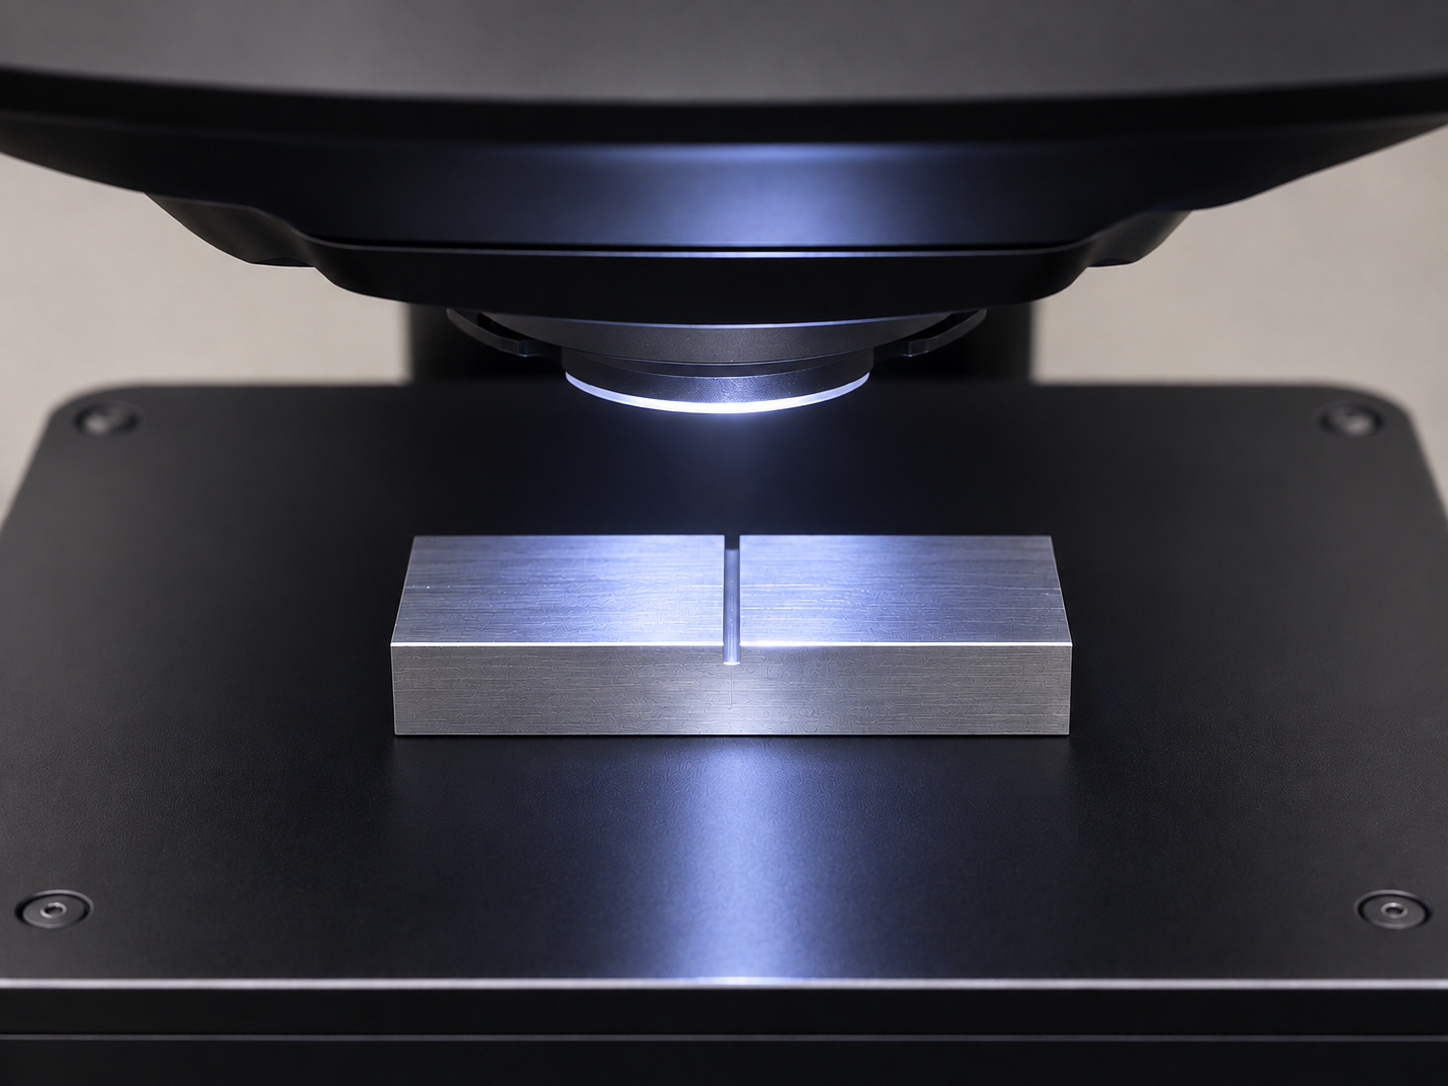
JSEDM, farklı kesim yönelimlerini ve işleme koşullarını değerlendirmek için birden fazla kesim denemesi gerçekleştirdi.Kesit görünümünü ve katmanlar arası bütünlüğü incelemek için şirket içi KEYENCE VK-X3000 hassas ölçüm sistemi kullanıldı.
İlk testler, katmanların istiflenme yönüne paralel kesimin daha kısa bir işleme yolu gerektirdiğini, ancak katman ayrılmasına neden olma olasılığının daha yüksek olduğunu gösterdi.Katmanlara dik kesim yapmak bu sorunu önledi, ancak daha uzun bir kesim yolu ve ek işleme süresi gerektirdi.
Deşarj koşullarının, besleme ayarlarının ve yıkama işleminin tekrarlı testleri ve optimizasyonu sayesinde JSEDM, daha kısa paralel kesim yolu kullanarak kabul edilebilir kesit kalitesine başarıyla ulaştı. Şirket içi ölçüm ayrıca daha hızlı değerlendirme ve proses ayarlamaları yapılmasını sağladı.
Onun Üzerinde Ürün Modeli İçin Evrensel Fikstür Tasarımı
Müşteri, her biri farklı boyutlara ve konumlandırma gereksinimlerine sahip ondan fazla ürün modelinin düzenli kesit muayenesini talep etti. Her model için ayrı bir fikstür geliştirmek maliyetleri artıracak ve günlük operasyonları karmaşıklaştıracaktı.
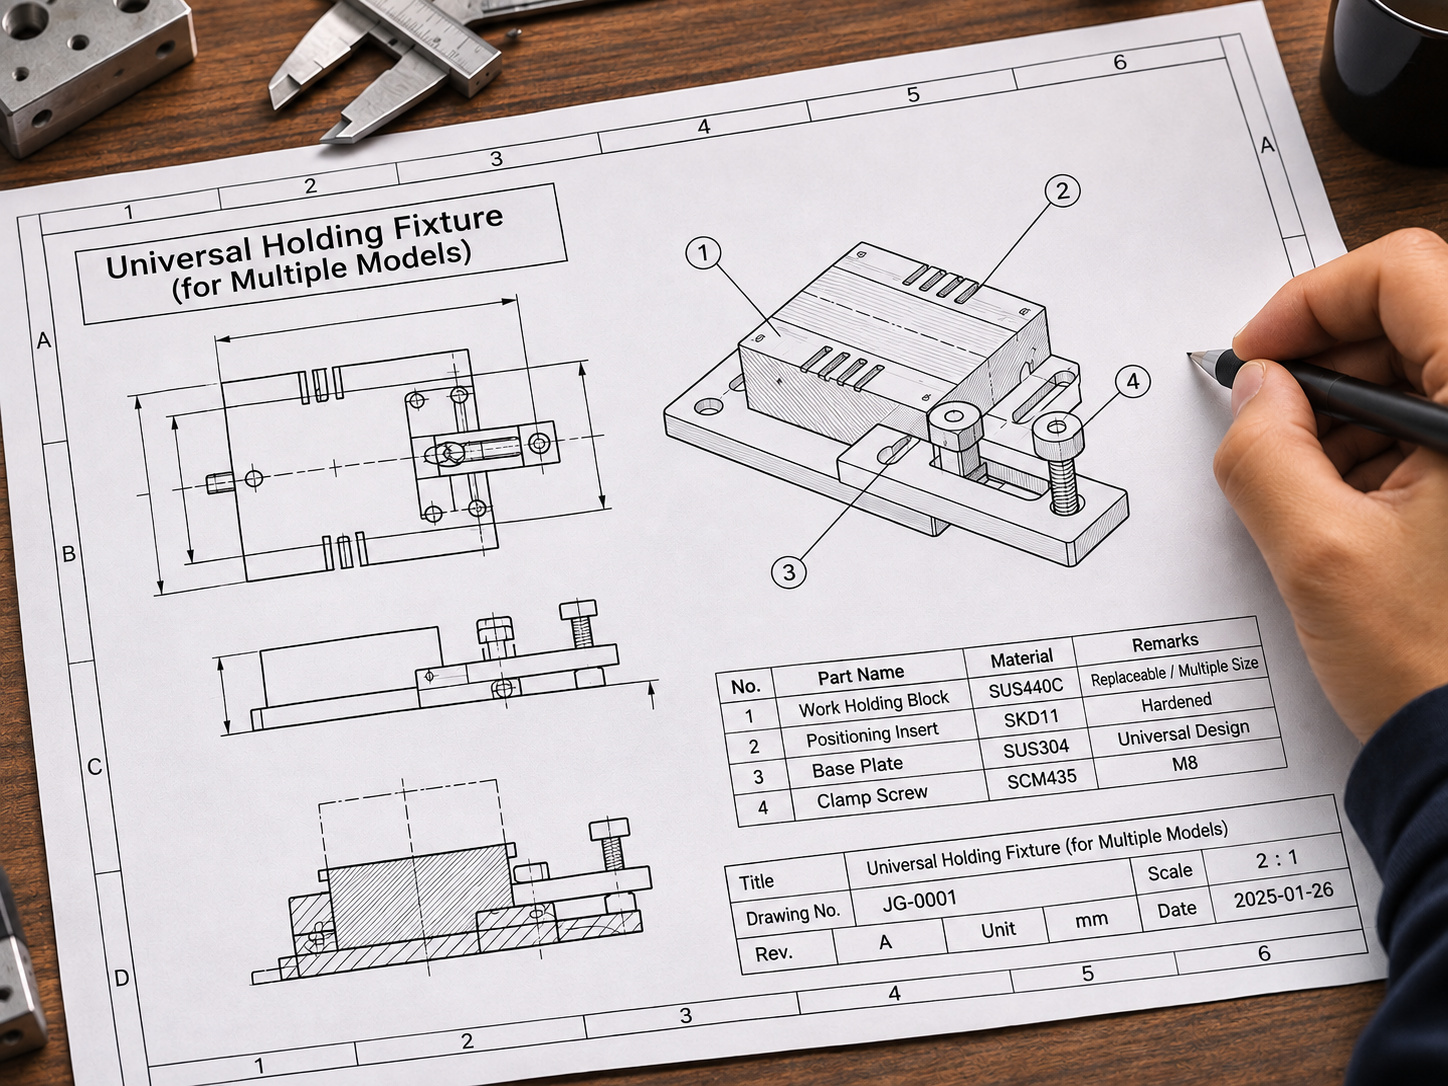
İş parçası boyutlarına ve gerekli kesim yönlerine dayanarak, JSEDM on'dan fazla ürün modeliyle uyumlu özel bir üniversal fikstür geliştirdi ve test etti.Konumlandırma tasarımı, operatörlerin yalnızca iş parçasını değiştirerek modeller arasında geçiş yapmasına olanak tanır.
Model değişimleri sırasında fikstür değişimi veya yeniden ayarlama gerekmez.Belirlenmiş işleme parametreleriyle birlikte kullanılan bu çözüm, iş parçası kurulumunu kolaylaştırır ve daha standartlaştırılmış bir üretim numune kontrol sürecini destekler.
Kesim Verimliliğini ve Sahadaki Operasyonları İyileştirme
Üretim numune denetiminde hem işleme verimliliği hem de kesit kalitesi büyük önem taşır. JSEDM, mümkün olan en düşük yüzey pürüzlülüğünü hedeflemek yerine kesim koşullarını müşterinin gerçek denetim gereksinimlerine göre optimize etti.
Son işlemde standart Ø0,25 mm elektrot teli kullanıldı ve tek kesim (1 Kesim) ile parça başına yaklaşık 15–20 dakikaya ulaşıldı.Katmanların istiflenme yönüne dik kesimle karşılaştırıldığında, test edilen koşullar altında kabul edilebilir kesit görünümü korunurken işleme süresi %50'den fazla azaltılmıştır.
Wi-200S kurulumu sırasında JSEDM mühendisleri, iş parçası bağlama ve işleme prosedürlerini gözden geçirmek için doğrudan müşterinin operatörleriyle birlikte çalıştı. Gerçek çalışma koşullarına dayanarak, kullanım kolaylığını artırmak ve rutin denetimleri desteklemek amacıyla fikstür daha da geliştirildi.
06 / PROJE SONUÇLARIProses Doğrulamasından Üretim Denetimine
Kesim yönü karşılaştırmaları ve EDM parametre optimizasyonu sayesinde JSEDM, ilk denemelerde gözlemlenen katmanlar arası delaminasyonu başarıyla iyileştirdi.Nihai kesitler, gerekli inceleme kriterlerini karşılayacak şekilde hem JSEDM hem de müşteri tarafından görsel olarak incelenip kabul edildi.
İşleme optimizasyonuna ek olarak JSEDM, ondan fazla ürün modelini destekleyen evrensel bir fikstür sundu. Bu sayede operatörler, fikstürleri tekrar tekrar değiştirmeden veya ayarlamadan numune denetimleri gerçekleştirebilir; böylece tutarlılık ve kullanım kolaylığı artırılır.
İlk kesim denemelerinden hassas ölçümlere, fikstür geliştirmeden sahadaki ayarlamalara kadar JSEDM, proje boyunca entegre mühendislik desteği sağladı.Wi-200S başarıyla kurulmuş ve müşterinin rutin üretim numune denetim sürecine entegre edilmiştir.
CNC Tel Erozyon Tezgâhı
Kesitsel Numune İncelemesi
Kesim Süresinde %50'den Fazla Azalma
Çok Katmanlı İletken Malzemelerin Tel Erozyonla Kesiti Alınması Hakkında Sıkça Sorulan Sorular
Tel Erozyon, çok katmanlı bakır malzemeleri keserken katmanlar arası ayrılmayı azaltabilir mi?
Tel Erozyon, testere bıçakları veya elmas tel kesimiyle ilişkili doğrudan mekanik sürükleme olmadan, elektrik boşalmaları yoluyla iletken malzemeyi kaldırır. Ancak delaminasyon; boşalma koşullarından, kesim yönünden ve malzeme yapısından yine de etkilenebilir. Bu durumda JSEDM, kesim testleri ve parametre optimizasyonu yoluyla ilk denemelerde gözlemlenen delaminasyonu azalttı.
Kesme yönü, işleme kalitesini ve işlem süresini neden etkiler?
Bu durumda, katman istifleme yönüne paralel kesim daha kısa bir kesim yolu gerektirdi ancak başlangıçta katmanlar arası delaminasyona neden oldu. Dik kesim kabul edilebilir kesitler sağladı ancak daha uzun bir işleme yolu gerektirdi. EDM parametrelerini optimize ettikten sonra JSEDM, paralel kesim yönünü başarıyla benimseyerek işleme süresini dik kesim yaklaşımına kıyasla %50'den fazla azalttı.
Bu kesitsel inceleme işlemi özel elektrot teli veya birden fazla sıyırma kesimi gerektiriyor mu?
Bu durumda özel elektrot teli veya ek kaba kesimlere gerek duyulmadı. JSEDM, tek kesimde standart Ø0,25 mm elektrot teli kullanarak iş parçası başına yaklaşık 15–20 dakikalık bir işlem süresi elde etti. Gerçek işleme süresi ve kesit kalitesi; malzemeye, iş parçası geometrisine, kesim yoluna ve inceleme gerekliliklerine bağlıdır.
Hassas EDM Makinelerinden Eksiksiz Uygulama Çözümlerine
JSEDM, Tel Erozyon ekipmanlarından daha fazlasını sunar. Kesim denemeleri, hassas ölçüm, özel fikstür tasarımı, parametre optimizasyonu ve yerinde teknik destek aracılığıyla özel işleme uygulamalarını destekliyoruz.
Uygulamanız gelişmiş elektronik bileşenler, çok katmanlı iletken kompozitler veya özel iş parçalarının hassas kesit incelemesini içeriyor olsun, uygun bir Tel Erozyon çözümünü değerlendirmek için malzeme özellikleriniz, iş parçası boyutlarınız ve işleme gereksinimlerinizle JSEDM ile iletişime geçin.
Wi-200S Tel Erozyon Tezgâhını Keşfedin