
Elettronica avanzata | Taglio di compositi multistrato e analisi della sezione trasversale
Ispezione della sezione trasversale di compositi conduttivi multistrato | Caso di studio JSEDM sulla lavorazione a filo EDM nell'elettronica avanzata
Man mano che i componenti elettronici diventano più compatti e complessi, mantenere l'integrità strutturale interna durante l'ispezione delle sezioni trasversali è sempre più importante. Per i materiali conduttivi multistrato, il taglio di precisione è essenziale per ridurre al minimo i danni e garantire una valutazione accurata dell'adesione tra gli strati e della qualità strutturale.
Questo caso riguarda un produttore taiwanese di componenti elettronici che richiede un'ispezione regolare delle sezioni trasversali dei componenti multistrato nell'ambito del processo di controllo qualità della produzione.
Utilizzando la macchina per elettroerosione a filo di tipo sommerso Wi-200S, i parametri di taglio ottimizzati integrati di JSEDM, un'attrezzatura universale personalizzata e l'apparecchiatura di misurazione di precisione KEYENCE VK-X3000, è stata sviluppata una soluzione di ispezione affidabile a supporto di oltre dieci modelli di prodotto. La macchina è ora completamente integrata nel processo di ispezione della qualità della produzione del cliente.
Analisi della sezione trasversale di compositi multistrato in rame | Caso di studio sull'elettroerosione a filo
Ottimizzazione della direzione di taglio e dei parametri di elettroerosione per ridurre al minimo la delaminazione tra gli strati e supportare l'ispezione dei campioni in produzione nel settore dell'elettronica avanzata.
In che modo l’elettroerosione a filo può ridurre la delaminazione nei compositi multistrato in rame?
In questo caso, JSEDM ha utilizzato la macchina per elettroerosione a filo sommersa Wi-200S per sezionare strutture multistrato contenenti rame come materiale conduttivo principale.Ottimizzando la direzione di taglio e i parametri EDM, JSEDM ha risolto il trascinamento del materiale causato dal taglio a contatto convenzionale e la delaminazione tra gli strati osservata durante le prove EDM iniziali.Il processo finale ha utilizzato un filo elettrodo Ø0,25 mm con un singolo taglio, ottenendo un tempo di taglio di circa 15–20 minuti per pezzo.Rispetto al taglio perpendicolare alla direzione di sovrapposizione degli strati, il tempo di lavorazione è stato ridotto di oltre il 50%.Le sezioni trasversali risultanti sono state ispezionate visivamente e accettate sia da JSEDM sia dal cliente, e da allora il processo è stato implementato nell'ispezione a campione della produzione.
Contesto del cliente e requisiti per il campionamento della produzione
Questo caso riguarda un produttore taiwanese di componenti elettronici avanzati che necessita di un'ispezione in sezione trasversale di strutture multistrato contenenti rame come materiale conduttivo principale. A causa degli accordi di riservatezza, l'identità del cliente, le immagini del prodotto, la composizione completa dei materiali e le dimensioni esatte del pezzo non vengono divulgate.
Il cliente doveva raccogliere campioni dai lotti di produzione ed esaminare la disposizione degli strati interni di rame, le condizioni di adesione e i difetti visibili, come delaminazioni o crepe, nell’ambito del processo di controllo qualità.
Con oltre dieci modelli di prodotto che richiedevano diverse configurazioni di posizionamento, la soluzione doveva inoltre supportare molteplici configurazioni dei pezzi, mantenendo al contempo l’efficienza di taglio e la facilità d’uso.
02 / SFIDE DI LAVORAZIONERidurre al minimo i danni di taglio alle strutture multistrato
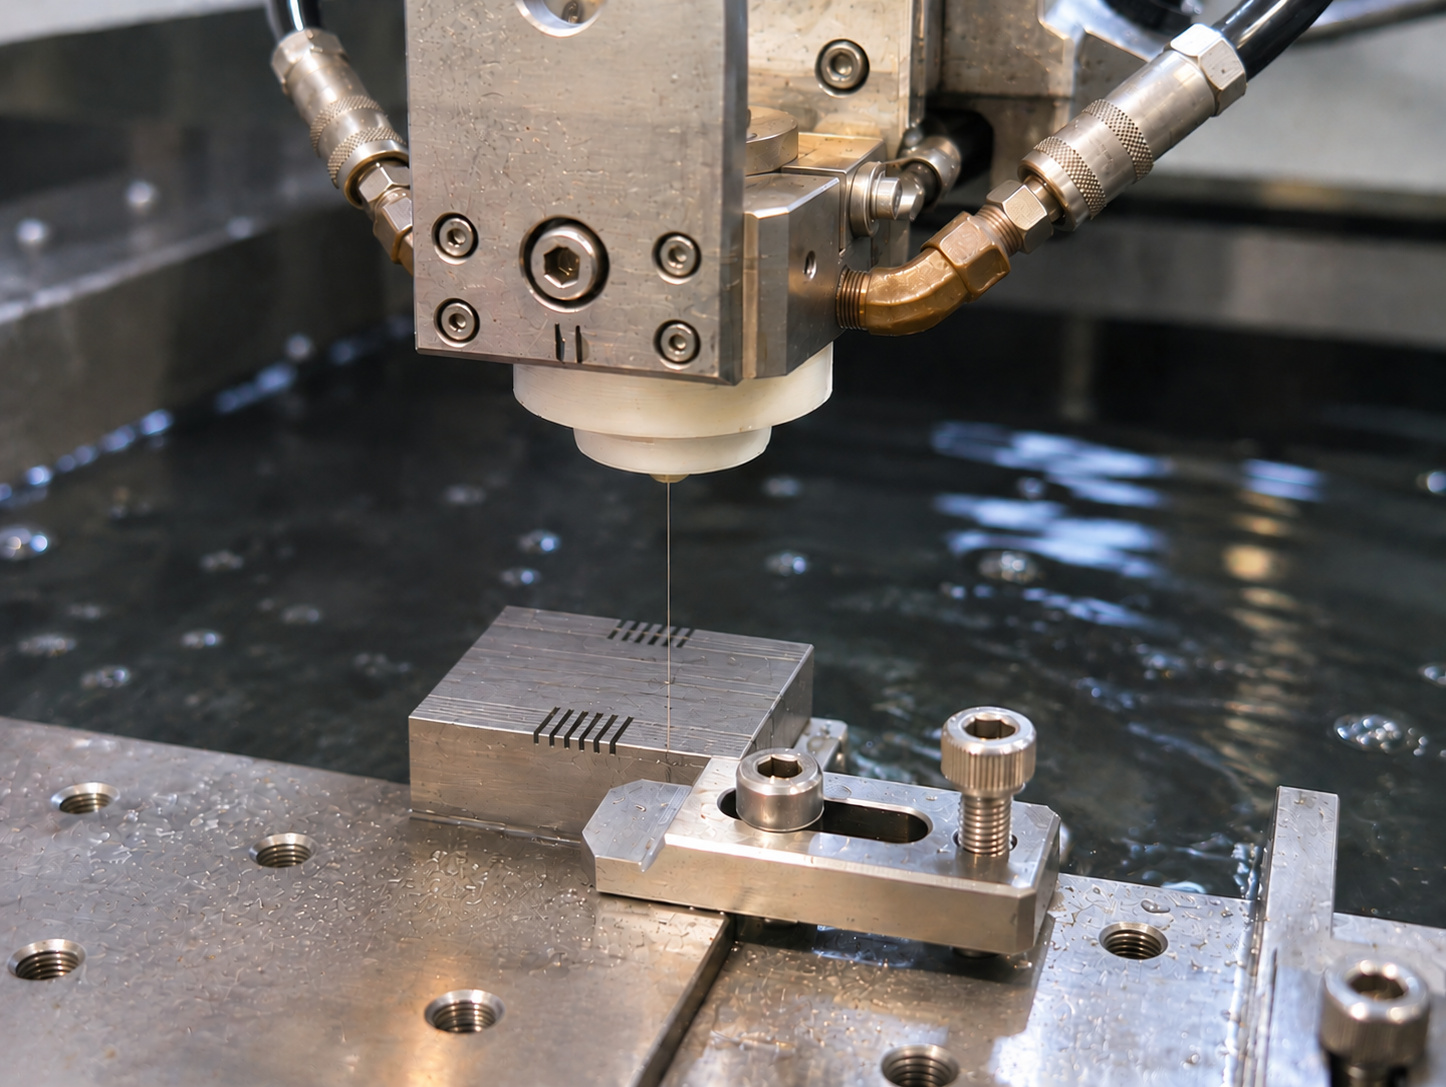
Inizialmente, il cliente utilizzava lame da sega convenzionali e apparecchiature per il taglio con filo diamantato per la preparazione delle sezioni trasversali. Tuttavia, questi metodi causavano trascinamento del materiale e separazione degli strati, compromettendo potenzialmente l’accuratezza delle ispezioni successive.
A differenza del taglio meccanico convenzionale, l'elettroerosione a filo rimuove i materiali conduttivi mediante scariche elettriche controllate, senza contatto diretto tra l'utensile da taglio e il pezzo in lavorazione.Ciò riduce significativamente le forze meccaniche che agiscono sulle delicate strutture multistrato.
Sebbene le prove iniziali di elettroerosione a filo abbiano eliminato il trascinamento meccanico, è rimasta una certa delaminazione tra gli strati.Gli ingegneri di JSEDM si sono quindi concentrati sull'ottimizzazione di direzione di taglio e parametri di scarica per ottenere una qualità accettabile della sezione trasversale.
Prove di taglio e misurazione di precisione delle sezioni trasversali
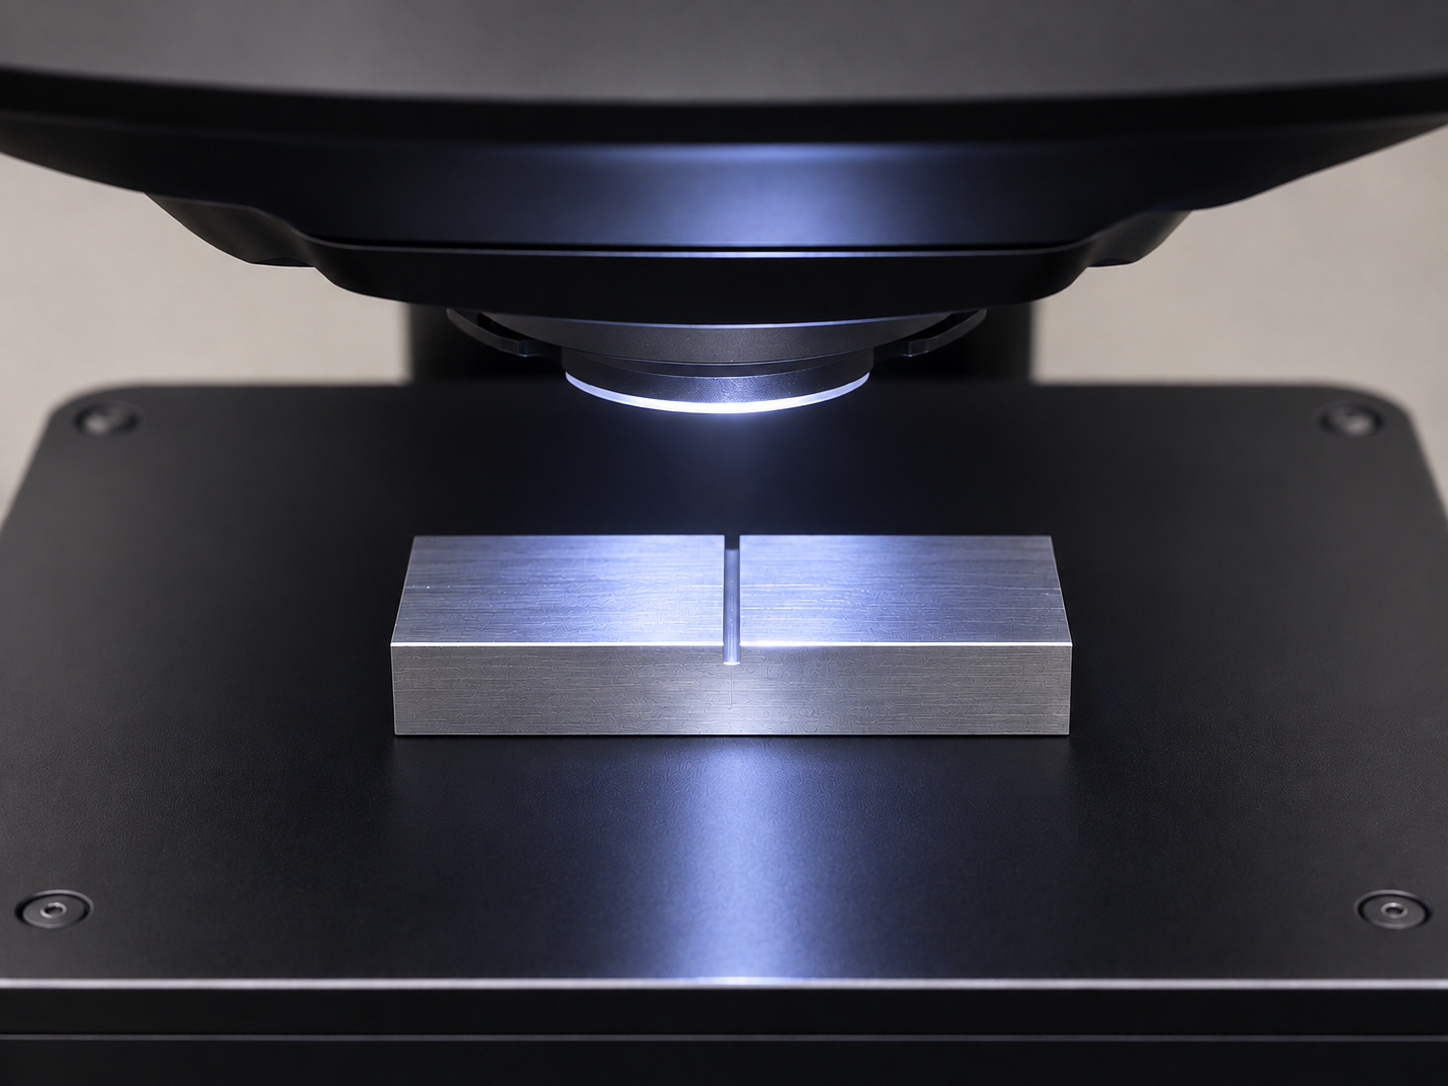
JSEDM ha condotto diverse prove di taglio per valutare differenti orientamenti di taglio e condizioni di lavorazione.Il sistema di misurazione di precisione KEYENCE VK-X3000 interno all'azienda è stato utilizzato per esaminare l'aspetto della sezione trasversale e l'integrità degli strati.
I test iniziali hanno mostrato che il taglio parallelo alla direzione di sovrapposizione degli strati richiedeva un percorso di lavorazione più breve, ma aveva maggiori probabilità di causare delaminazione.Il taglio perpendicolare agli strati ha evitato questo problema, sebbene abbia richiesto un percorso di taglio più lungo e ulteriore tempo di lavorazione.
Attraverso test e ottimizzazioni ripetuti delle condizioni di scarica, delle impostazioni di alimentazione e del lavaggio, JSEDM ha ottenuto con successo una qualità trasversale accettabile utilizzando il percorso di taglio parallelo più breve. Le misurazioni interne hanno inoltre consentito una valutazione più rapida e adeguamenti del processo.
Progettazione universale di attrezzature per oltre dieci modelli di prodotto
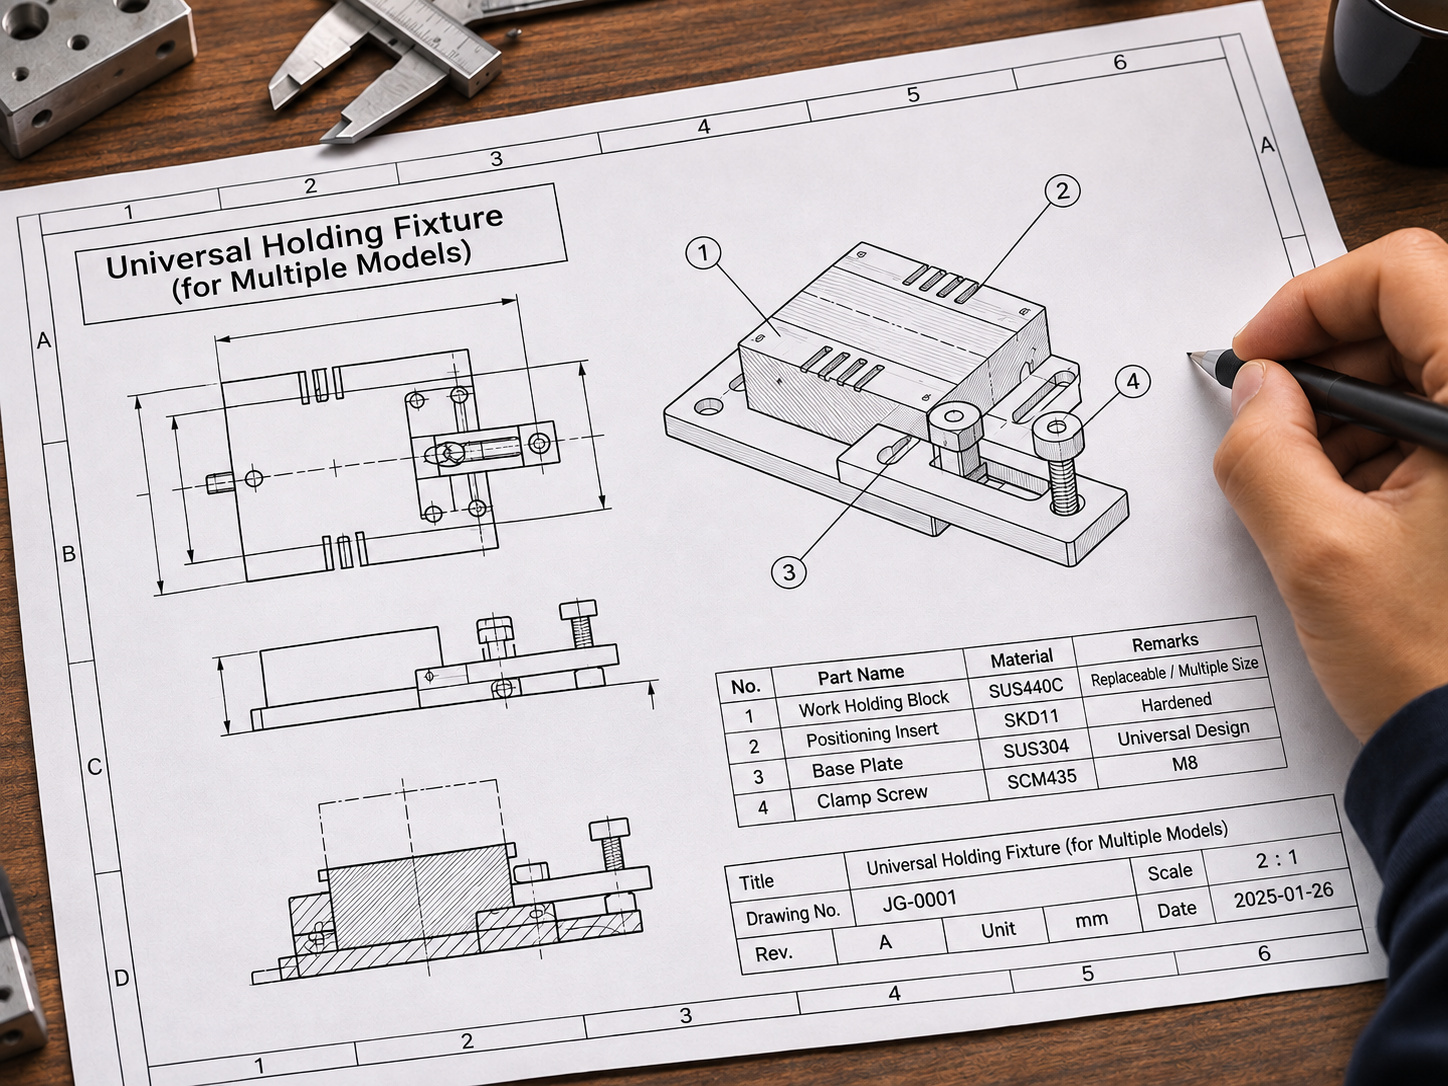
Il cliente richiedeva un’ispezione regolare della sezione trasversale di oltre dieci modelli di prodotto, ciascuno con dimensioni e requisiti di posizionamento diversi. Sviluppare un’attrezzatura separata per ogni modello avrebbe aumentato i costi e complicato le operazioni quotidiane.
In base alle dimensioni del pezzo e alle direzioni di taglio richieste, JSEDM ha sviluppato e testato un'attrezzatura universale personalizzata compatibile con più di dieci modelli di prodotto.Il suo design di posizionamento consente agli operatori di passare da un modello all’altro semplicemente sostituendo il pezzo da lavorare.
Non è necessaria alcuna sostituzione o regolazione dell'attrezzatura durante i cambi di modello.Abbinata ai parametri di lavorazione consolidati, questa soluzione semplifica la configurazione del pezzo e favorisce un processo di ispezione a campione della produzione più standardizzato.
Miglioramento dell'efficienza di taglio e delle operazioni in loco
Per l'ispezione a campionamento della produzione, sono essenziali sia l'efficienza di lavorazione sia la qualità della sezione trasversale. Anziché perseguire la rugosità superficiale più bassa possibile, JSEDM ha ottimizzato le condizioni di taglio in base agli effettivi requisiti di ispezione del cliente.
Il processo finale ha utilizzato un filo elettrodo standard da Ø0,25 mm con un singolo taglio (1 taglio) , raggiungendo circa 15–20 minuti per pezzo.Rispetto al taglio perpendicolare alla direzione di sovrapposizione degli strati, il tempo di lavorazione è stato ridotto di oltre il 50%, mantenendo al contempo un aspetto accettabile della sezione trasversale nelle condizioni testate.
Durante l'installazione del Wi-200S, gli ingegneri di JSEDM hanno lavorato direttamente con gli operatori del cliente per esaminare le procedure di bloccaggio e lavorazione dei pezzi. Sulla base delle condizioni operative effettive, l'attrezzatura è stata ulteriormente perfezionata per migliorarne l'usabilità e supportare le ispezioni di routine.
06 / RISULTATI DEL PROGETTODalla convalida del processo all'ispezione della produzione
Attraverso il confronto delle direzioni di taglio e l'ottimizzazione dei parametri EDM, JSEDM ha migliorato con successo la delaminazione interlaminare osservata durante le prove iniziali.Le sezioni trasversali finali sono state ispezionate visivamente e accettate sia da JSEDM che dal cliente, soddisfacendo i criteri di ispezione richiesti.
Oltre all’ottimizzazione della lavorazione, JSEDM ha fornito un’attrezzatura universale compatibile con più di dieci modelli di prodotto. Ciò consente agli operatori di eseguire ispezioni a campione senza dover cambiare o regolare ripetutamente le attrezzature, migliorando la coerenza e la facilità d’uso.
Dalle prove iniziali di taglio e dalle misurazioni di precisione allo sviluppo delle attrezzature e agli aggiustamenti in loco, JSEDM ha fornito supporto ingegneristico integrato per tutta la durata del progetto.Il Wi-200S è stato installato con successo e integrato nel processo di ispezione dei campioni della produzione ordinaria del cliente.
Elettroerosione a filo CNC
Ispezione a campione della sezione trasversale
Oltre il 50% di riduzione del tempo di taglio
Domande frequenti sul sezionamento mediante elettroerosione a filo di materiali conduttivi multistrato
L’elettroerosione a filo può ridurre la delaminazione tra gli strati durante il taglio di materiali in rame multistrato?
La lavorazione EDM a filo rimuove il materiale conduttivo attraverso scariche elettriche, senza il trascinamento meccanico diretto associato alle lame delle seghe o al taglio con filo diamantato. Tuttavia, la delaminazione può essere comunque influenzata dalle condizioni di scarica, dalla direzione di taglio e dalla struttura del materiale. In questo caso, JSEDM ha ridotto la delaminazione osservata durante le prove iniziali attraverso test di taglio e l'ottimizzazione dei parametri.
Perché la direzione di taglio influisce sulla qualità della lavorazione e sui tempi di lavorazione?
In questo caso, il taglio parallelo alla direzione di sovrapposizione degli strati richiedeva un percorso di taglio più breve, ma inizialmente causava la delaminazione tra gli strati. Il taglio perpendicolare produceva sezioni trasversali accettabili, ma richiedeva un percorso di lavorazione più lungo. Dopo aver ottimizzato i parametri EDM, JSEDM ha adottato con successo la direzione di taglio parallela, riducendo il tempo di lavorazione di oltre il 50% rispetto all'approccio di taglio perpendicolare.
Questo processo di ispezione trasversale richiede un filo per elettroerosione speciale o più passate di finitura?
In questo caso non sono stati necessari né un filo elettrodo speciale né ulteriori passate di finitura. JSEDM ha utilizzato un filo elettrodo standard da Ø0,25 mm con un’unica passata, ottenendo un tempo di lavorazione di circa 15–20 minuti per pezzo. Il tempo effettivo di lavorazione e la qualità della sezione dipendono dal materiale, dalla geometria del pezzo, dal percorso di taglio e dai requisiti di ispezione.
Dalle macchine EDM di precisione alle soluzioni complete per le applicazioni
JSEDM offre molto più delle apparecchiature per l’elettroerosione a filo. Supportiamo applicazioni di lavorazione specializzate attraverso prove di taglio, misurazioni di precisione, progettazione di attrezzature personalizzate, ottimizzazione dei parametri e assistenza tecnica in loco.
Che la tua applicazione riguardi componenti elettronici avanzati, compositi conduttivi multistrato o l'ispezione precisa della sezione trasversale di pezzi speciali, contatta JSEDM fornendo le specifiche dei materiali, le dimensioni dei pezzi e i requisiti di lavorazione per esplorare una soluzione di elettroerosione a filo adatta.
Scopri la macchina per elettroerosione a filo Wi-200S